

Hoe kan een automatische productielijn voor chocoladebonen een efficiënte en nauwkeurige productie op grote schaal realiseren?
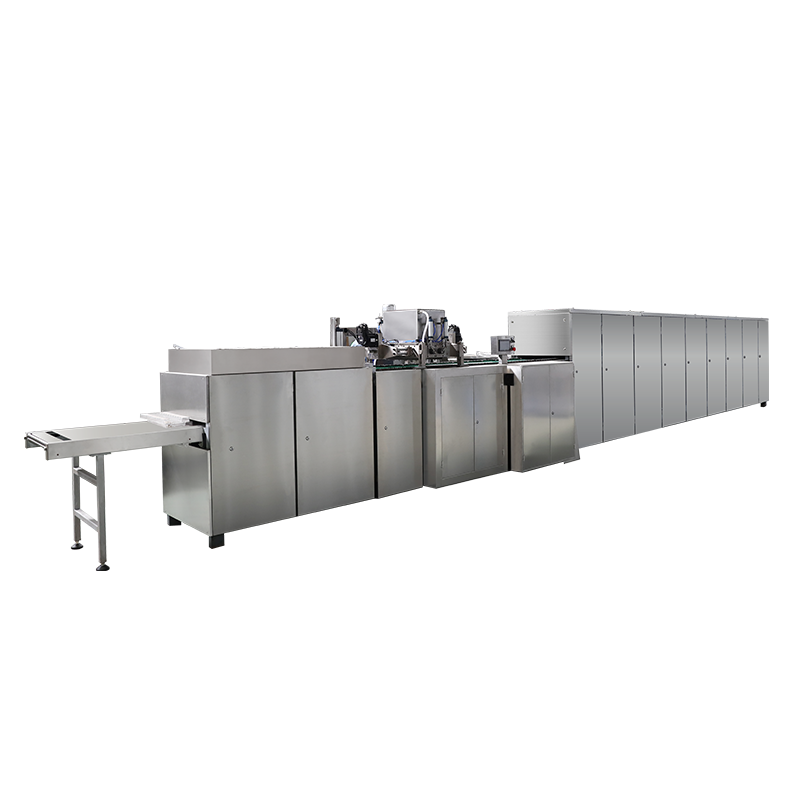
Terwijl de mondiale chocolademarkt blijft groeien, groeit de automatische productielijn voor chocoladebonen is de sleutel geworden tot het bereiken van efficiënte en nauwkeurige grootschalige productie. Vanaf de invoer van grondstoffen in de productielijn tot de productie van eindproducten omvat deze complexe productieketen vele kerncomponenten en geavanceerde technologieën, en elke schakel speelt een beslissende rol in de kwaliteit en productie-efficiëntie van het eindproduct.
1. De kerncomponenten en het werkingsprincipe van de automatische productielijn voor chocoladebonen
(I) Transport- en smeltsysteem van grondstoffen
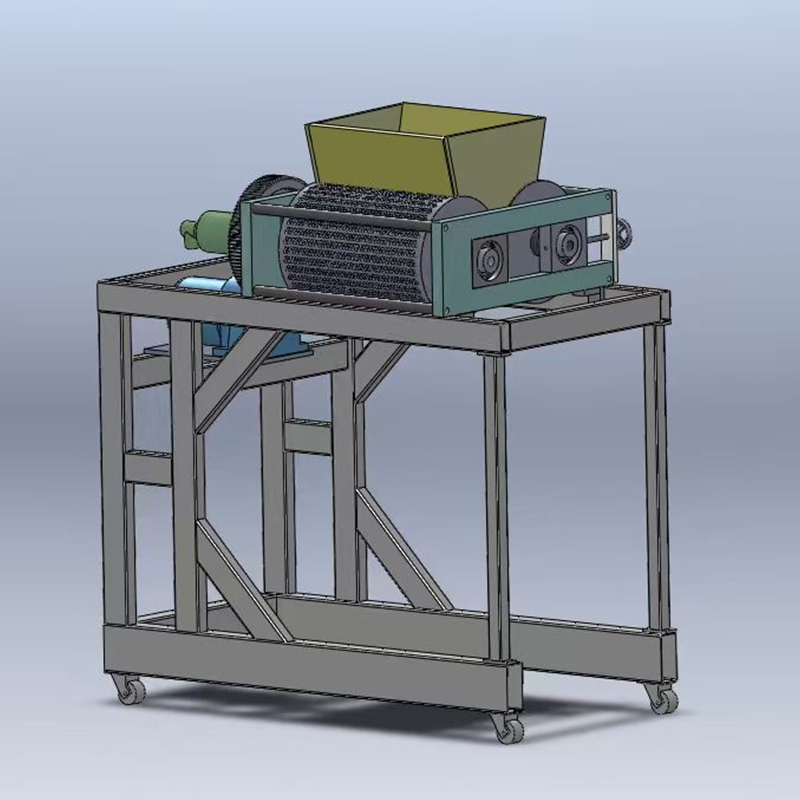
Het transport- en smeltsysteem voor grondstoffen is het startpunt van de automatische productie van chocoladebonen. Het vervult de belangrijke taak om vaste chocoladegrondstoffen om te zetten in verwerkbare vloeistof. Het systeem bestaat meestal uit opslagbakken voor grondstoffen, schroeftransporteurs, continue smelttanks en andere apparatuur.
Opslagbakken voor grondstoffen zijn meestal gemaakt van roestvrij staal, dat een goede afdichting en corrosieweerstand heeft en effectief kan voorkomen dat de grondstoffen vocht, oxidatie en vervuiling krijgen. De bak is doorgaans uitgerust met een materiaalniveausensor om de grondstofvoorraden realtime te monitoren. Wanneer de grondstof lager is dan de ingestelde waarde, geeft het systeem automatisch een alarm om het personeel eraan te herinneren de grondstoffen op tijd aan te vullen.
De schroeftransporteur is verantwoordelijk voor het transporteren van de grondstoffen van de opslagbak naar de smelttank. Het drijft het spiraalvormige blad aan om door de motor te roteren, zodat de grondstoffen axiaal in de transportleiding bewegen. De transportsnelheid van de schroeftransporteur kan worden aangepast aan de productiebehoeften om een stabiele aanvoer van grondstoffen te garanderen.
De continue smelttank is de kernuitrusting voor het smelten van grondstoffen. De tank heeft een mantelstructuur en kan worden verwarmd door stoom of thermische olie. In de tank is een roerapparaat geïnstalleerd om ervoor te zorgen dat de grondstoffen tijdens het smeltproces gelijkmatig worden verwarmd om lokale oververhitting en verslechtering van de chocoladekwaliteit te voorkomen. Daarnaast is de smelttank ook uitgerust met een temperatuurcontrolesysteem, dat de temperatuur boven het smeltpunt van de chocoladegrondstof, doorgaans tussen 40-45℃, nauwkeurig kan regelen om ervoor te zorgen dat de grondstoffen volledig gesmolten zijn.
Tijdens het werkproces komen de vaste chocoladegrondstoffen eerst in de opslagbak voor grondstoffen en worden vervolgens via de schroeftransporteur naar de continue smelttank getransporteerd. In de smelttank smelten de grondstoffen geleidelijk tot vloeistof onder invloed van verwarming en roeren. Na een bepaalde periode van hittebehoud wordt de vloeibare chocolade via de pijpleiding naar de volgende productieschakel getransporteerd: de precisie-spuitgietmodule.
(II) Precisie-spuitgietmodule
De precisiespuitgietmodule is de belangrijkste schakel bij het bepalen van de vorm en kwaliteit van chocoladebonen. Deze module bestaat voornamelijk uit matrijzen, injectiepompen, positioneringsmechanismen en aandrijfsystemen.
De mal is het kernonderdeel van de precisie-spuitgietmodule en de ontwerpnauwkeurigheid ervan heeft rechtstreeks invloed op de vorm en grootte van de chocoladebonen. De mal is meestal gemaakt van roestvrij staal of aluminiumlegering van voedingskwaliteit en het oppervlak is fijn gepolijst om de oppervlakteafwerking van de chocoladebonen te garanderen. Er zijn meerdere chocoladeboonvormige holtes verdeeld over de vorm, en de grootte en vorm van de holte worden aangepast aan de productvereisten.
De injectiepomp is verantwoordelijk voor het nauwkeurig injecteren van vloeibare chocolade in de vormholte. Veel voorkomende injectiepompen zijn tandwielpompen en plunjerpompen. Tandwielpompen hebben de kenmerken van een eenvoudige structuur en stabiele stroming, en zijn geschikt voor het transporteren van vloeibare chocolade met gemiddelde en lage viscositeit; plunjerpompen hebben een hogere druk en nauwkeurigheid en kunnen een zeer nauwkeurige injectie van microhoeveelheden bereiken, wat geschikt is voor de productie van chocoladebonen met hoge eisen aan gewichtsconsistentie. De stroom en druk van de injectiepomp kunnen nauwkeurig worden aangepast via het besturingssysteem om ervoor te zorgen dat de hoeveelheid chocolade die in elke holte wordt geïnjecteerd consistent is.
Het positioneringsmechanisme en het aandrijfsysteem worden gebruikt om een nauwkeurige positionering en snelle beweging van de mal te bereiken. Het positioneringsmechanisme maakt gebruik van zeer nauwkeurige lineaire geleidingen en kogelomloopspindels om de positienauwkeurigheid van de mal tijdens beweging te garanderen. Het aandrijfsysteem maakt meestal gebruik van een servomotor om de snelheid en hoek van de motor te regelen om een nauwkeurig starten en stoppen en een snelle omschakeling van de matrijs te bereiken, waardoor de productie-efficiëntie wordt verbeterd.
Tijdens het werken injecteert de injectiepomp vloeibare chocolade in de vormholte met de ingestelde stroomsnelheid en druk, en het positioneringsmechanisme en het aandrijfsysteem verplaatsen de mal nauwkeurig naar de injectiepositie en de ontvormpositie om het spuitgietproces van de chocoladebonen te voltooien.
(III) Automatische ontvorm- en koeltechnologie
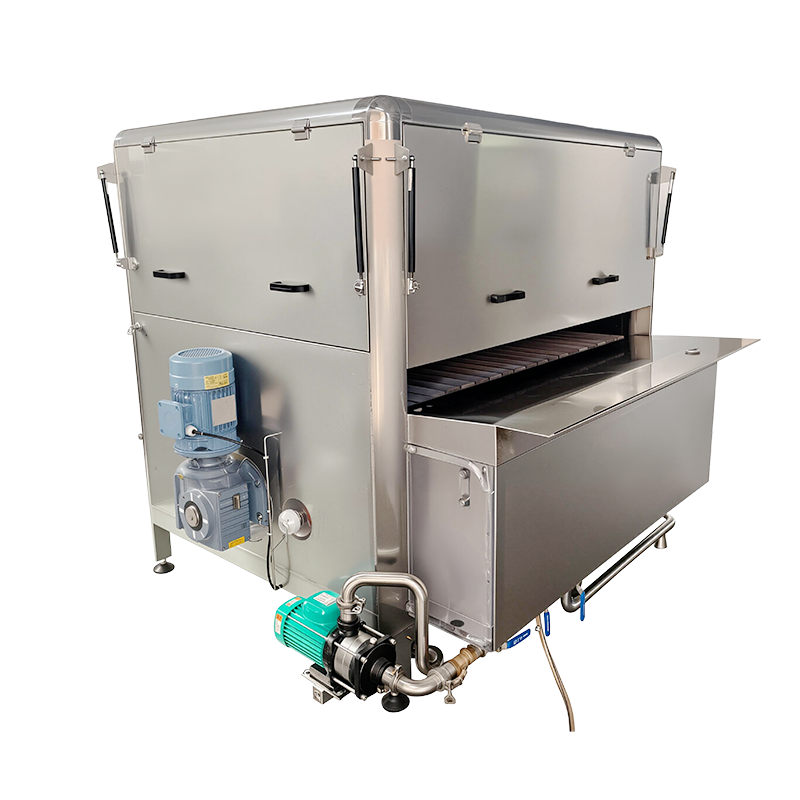
Automatische ontvorm- en koeltechnologie is een belangrijke stap om ervoor te zorgen dat chocoladebonen soepel uit de mal kunnen worden gescheiden en een stabiele vorm behouden. Deze stap omvat hoofdzakelijk de koeltunnel, het ontvormmechanisme en het transportapparaat.
- De koeltunnel is de belangrijkste uitrusting voor het koelen en vormen van chocoladebonen. In de tunnel wordt gebruik gemaakt van geforceerde luchtkoeling of een mengsel van koude lucht en koud water om de chocoladebonen in korte tijd snel af te koelen. De koeltunnel is meestal verdeeld in meerdere temperatuurzones en de temperatuur en windsnelheid van elke temperatuurzone kunnen onafhankelijk worden aangepast. Over het algemeen worden de chocoladebonen, nadat ze de koeltunnel zijn binnengegaan, eerst voorgekoeld in de hoge temperatuurzone (ongeveer 25-30℃) om het oppervlak aanvankelijk te laten stollen, en gaan ze vervolgens de lage temperatuurzone binnen (ongeveer 15-20℃) voor diepe koeling om de binnenkant volledig te laten stollen. De koeltijd wordt aangepast aan de grootte en dikte van de chocoladebonen, doorgaans ongeveer 10-20 minuten.
- Het ontvormmechanisme is verantwoordelijk voor het verwijderen van de gekoelde en gevormde chocoladebonen uit de mal. Veel voorkomende ontvormmechanismen zijn onder meer het uitwerptype en het flip-type. Het ontvormmechanisme van het uitwerptype plaatst een duwstang op de bodem van de mal. Wanneer de mal de ontvormpositie bereikt, duwt de duwstang omhoog om de chocoladebonen uit de malholte te duwen; Het flip-ontvormmechanisme draait de mal onder een bepaalde hoek om, zodat de chocoladebonen onder invloed van de zwaartekracht uit de mal kunnen worden verwijderd. Het ontvormmechanisme wordt aangedreven door een pneumatische cilinder of een hydraulische cilinder. De ontvormkracht en snelheid worden nauwkeurig gecontroleerd door het besturingssysteem om te voorkomen dat de chocoladebonen tijdens het ontvormproces beschadigd raken.
- De transportinrichting wordt gebruikt om de chocoladebonen na het ontvormen naar het daaropvolgende verpakkingsproces te transporteren. Het transportapparaat maakt meestal gebruik van een transportband of een kettingtransporteur en het oppervlak wordt behandeld met voedselkwaliteit om ervoor te zorgen dat de chocoladebonen tijdens het transportproces niet worden verontreinigd. De transportsnelheid kan worden aangepast aan het productieritme om de continue en stabiele werking van de productielijn te garanderen.
2. Analyse van belangrijke technologische innovaties
(I) De invloed van de nauwkeurigheid van de temperatuurregeling op de kristallisatie van chocolade
Het kristallisatieproces van chocolade is uiterst temperatuurgevoelig en de nauwkeurigheid van de temperatuurregeling heeft rechtstreeks invloed op de kwaliteit en smaak van chocolade. In het productieproces van chocolade kan correcte kristallisatie ervoor zorgen dat chocolade een goede glans, knapperigheid en smaak krijgt, terwijl onjuiste kristallisatie problemen zal veroorzaken zoals het wit worden van het chocoladeoppervlak en het verzachten van de textuur.
De automatische productielijn voor chocoladebonen maakt gebruik van uiterst nauwkeurige temperatuursensoren en geavanceerde temperatuurcontrole-algoritmen om een nauwkeurige controle van de temperatuur van elke schakel in het productieproces te bereiken. Temperatuursensoren maken meestal gebruik van thermokoppels of thermische weerstanden, die de kenmerken hebben van een hoge reactiesnelheid en hoge meetnauwkeurigheid. Ze kunnen de belangrijkste parameters van chocoladegrondstoffen, zoals smelttemperatuur, injectietemperatuur, koeltemperatuur, enz. in realtime monitoren.
Het temperatuurregelalgoritme maakt gebruik van geavanceerde regelstrategieën zoals PID-regeling (proportioneel-integraal-differentieel) of fuzzy-regeling. PID-regeling kan het uitgangsvermogen van de verwarmings- of koelapparatuur automatisch aanpassen aan de temperatuurafwijking, zodat de temperatuur snel kan stabiliseren rond de ingestelde waarde; fuzzy control kan niet-lineaire en tijdsvariërende problemen met de temperatuurregeling beter aanpakken en het aanpassingsvermogen en de stabiliteit van het temperatuurregelsysteem verbeteren.
Bij de daadwerkelijke productie, bijvoorbeeld bij het koelproces van chocoladebonen, wordt de temperatuur van elke temperatuurzone in de koeltunnel nauwkeurig gecontroleerd, zodat de chocoladebonen kunnen worden gekristalliseerd onder een geschikte temperatuurgradiënt, waardoor een fijne en uniforme kristalstructuur ontstaat, waardoor de chocolade een goede kwaliteit en smaak krijgt.
(II) Mechanisch ontwerp van het matrijssynchronisatiesysteem
Het vormsynchronisatiesysteem is de sleutel tot een efficiënte werking van de automatische productielijn voor chocoladebonen. Het systeem moet ervoor zorgen dat de mal nauwkeurig en synchroon beweegt in elke schakel, zoals injectie, koeling en ontkisting, om problemen zoals lekkage en verkeerde uitlijning te voorkomen.
Het mechanische ontwerp van het matrijssynchronisatiesysteem omvat hoofdzakelijk het transmissiemechanisme, het positioneringsmechanisme en het synchronisatiecontroleapparaat. Het transmissiemechanisme maakt meestal gebruik van kettingaandrijving of synchrone riemaandrijving, die de kenmerken heeft van een soepele transmissie en een laag geluidsniveau. Kettingaandrijving is geschikt voor gelegenheden met grote belastingen en kan de stabiliteit van de mal garanderen tijdens gebruik op hoge snelheid; Synchrone riemaandrijving heeft de voordelen van een hoge transmissienauwkeurigheid en geen noodzaak voor smering, en is geschikt voor matrijssynchronisatiesystemen met hoge precisie-eisen.
Het positioneringsmechanisme maakt gebruik van zeer nauwkeurige lineaire geleidingen, kogelomloopspindels en positioneringspennen om een nauwkeurige positionering van de mal te bereiken. De lineaire geleidingen en kogelomloopspindels zorgen voor lineaire beweging van de mal, waardoor de nauwkeurigheid en stabiliteit van de mal tijdens beweging wordt gegarandeerd; de positioneringspinnen positioneren de mal nauwkeurig wanneer deze de opgegeven positie bereikt, waardoor de mal nauwkeurig wordt gepositioneerd.
Het synchrone besturingsapparaat maakt gebruik van een PLC (Programmable Logic Controller) of bewegingscontroller om nauwkeurige controle en synchrone coördinatie van elke matrijsactie te bereiken door een programma te schrijven. Het synchrone besturingsapparaat kan de bewegingsparameters van de matrijs automatisch aanpassen aan de werksnelheid en het productieritme van de productielijn om een nauwkeurige synchronisatie van de acties van de matrijs in elke schakel te garanderen.
(III) Controleplan voor consistentie van productgewicht
De consistentie van het productgewicht is een van de belangrijke indicatoren om de productiekwaliteit van de automatische productielijn voor chocoladebonen te meten. Om consistentie van het productgewicht te bereiken, gebruikt de productielijn een verscheidenheid aan controleschema's.
Door de stroom en druk van de injectiepomp nauwkeurig te regelen, wordt gegarandeerd dat de hoeveelheid chocolade die in elke holte wordt geïnjecteerd consistent is. De stroom en druk van de injectiepomp kunnen nauwkeurig worden aangepast aan de gewichtsvereisten van de chocoladebonen, en het injectieproces wordt in realtime bewaakt en feedback gestuurd via druksensoren en flowsensoren. Wanneer een afwijking in de injectiehoeveelheid wordt gedetecteerd, zal het besturingssysteem automatisch de parameters van de injectiepomp aanpassen om de injectiehoeveelheid weer op de ingestelde waarde te brengen.
Met behulp van online weeg- en testapparatuur worden de geproduceerde chocoladebonen realtime gewogen en getest. Online weeg- en testapparatuur maakt doorgaans gebruik van zeer nauwkeurige weegsensoren en snelle dataverwerkingssystemen, waarmee in korte tijd een groot aantal chocoladebonen kan worden gewogen en getest. Wanneer wordt gedetecteerd dat het gewicht van de chocoladebonen het toegestane foutbereik overschrijdt, verwijdert het systeem automatisch de niet-gekwalificeerde producten en past het de injectiepomp en andere gerelateerde apparatuur aan om de gewichtsconsistentie van de daaropvolgende producten te garanderen.
Het probleem van inconsistent productgewicht veroorzaakt door matrijsverschillen en procesfluctuaties kan ook worden verminderd door het matrijsontwerp en de productieprocessen te optimaliseren. De vormholte kan bijvoorbeeld nauwkeurig worden bewerkt en gepolijst om de consistentie van de grootte en vorm van de holte te garanderen; de temperatuur, viscositeit en andere parameters van de chocoladegrondstoffen kunnen redelijkerwijs worden gecontroleerd om de stabiliteit van het injectieproces te garanderen.
3. Oplossing voor optimalisatie van de efficiëntie van de productielijn
(I) Rekenmodel van productiecapaciteit per tijdseenheid
Het capaciteitsberekeningsmodel per eenheid tijd is een belangrijk hulpmiddel voor het evalueren van de productie-efficiëntie van de automatische productielijn voor chocoladebonen. Het model berekent het aantal chocoladebonen dat de productielijn per tijdseenheid kan produceren door uitgebreid rekening te houden met de productiecapaciteit en het productieritme van elke schakel van de productielijn.
De formule voor het berekenen van de productiecapaciteit per tijdseenheid is: Productiecapaciteit = 60 / Productiecyclus × Aantal chocoladebonen per holte × Aantal mallen. De productiecyclus heeft betrekking op de tijd die nodig is om een volledige partij chocoladebonen te produceren, inclusief de totale tijd van elke schakel, zoals transport van grondstoffen en smelttijd, spuitgiettijd, koeltijd, ontvormtijd, enz. Het aantal chocoladebonen per holte en het aantal mallen worden bepaald op basis van de ontwerpparameters van de mal.
Bij de daadwerkelijke productie kunnen we, door de tijd van elke schakel in de productielijn nauwkeurig te meten en te analyseren, de knelpunten ontdekken die het productieritme beïnvloeden, en overeenkomstige optimalisatiemaatregelen nemen, zoals het verhogen van de bedrijfssnelheid van apparatuur, het optimaliseren van productieprocessen en het verminderen van uitvaltijd van apparatuur, waardoor de eenheidstijdcapaciteit van de productielijn wordt vergroot.
(II) Apparatuurkoppeling en beatmatching
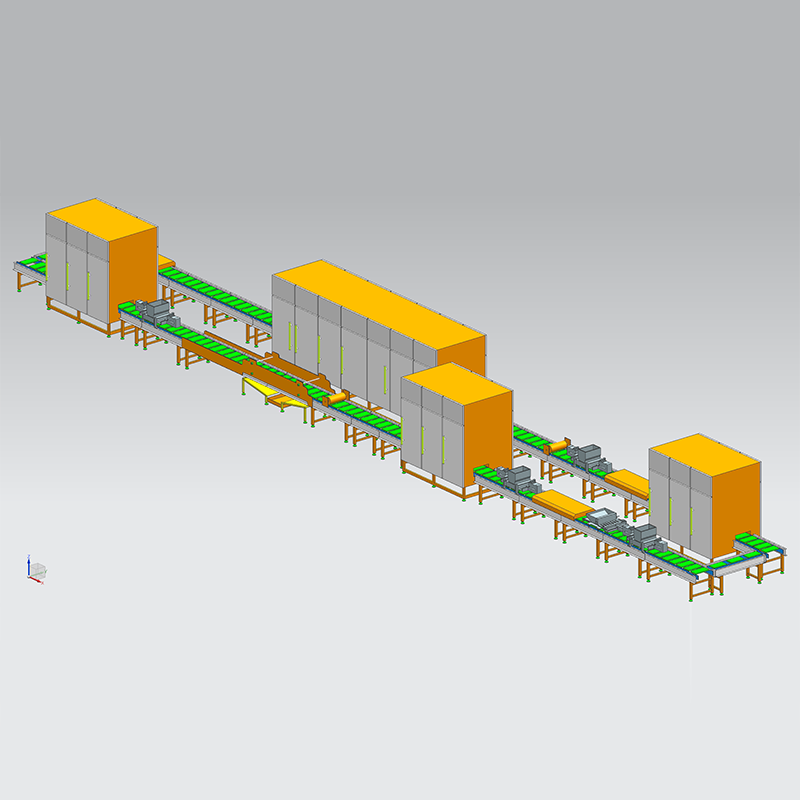
Het koppelen van apparatuur en het afstemmen van ritmes zijn de sleutel tot het garanderen van de efficiënte en stabiele werking van de automatische productielijn voor chocoladebonen. De verschillende apparatuur in de productielijn, zoals het transport- en smeltsysteem voor grondstoffen, de precisiespuitgietmodule, de automatische ontvorm- en koeltechnologie, enz., moeten op elkaar afgestemd zijn en volgens een bepaald productieritme werken.
Om apparatuurkoppeling en beatmatching te bereiken, maakt de productielijn gebruik van een PLC- of industrieel automatiseringscontrolesysteem. Het systeem bewaakt en bestuurt de bedrijfsstatus van elk apparaat in realtime om signaaloverdracht en samenwerking tussen apparaten te bewerkstelligen. Wanneer het transport- en smeltsysteem voor grondstoffen bijvoorbeeld het smelten van de grondstoffen voltooit, zal het een signaal naar de precisie-spuitgietmodule sturen om deze op de hoogte te stellen dat hij zich moet voorbereiden op de ontvangst van vloeibare chocolade; Nadat de precisiespuitgietmodule het spuitgieten heeft voltooid, stuurt deze een signaal naar de automatische ontvorm- en koeltechnologie om de koel- en ontvormprocedures te starten.
Tegelijkertijd zal het besturingssysteem automatisch de bedrijfsparameters van elk apparaat aanpassen aan de daadwerkelijke werking van de productielijn om het productieritme stabiel te houden. Wanneer een apparaat uitvalt of vertraagt, past het besturingssysteem automatisch de bedrijfssnelheid van andere apparaten aan om de algehele operationele efficiëntie van de productielijn te garanderen.
(III) Algemeen waarschuwingsmechanisme voor fouten
Een gemeenschappelijk foutwaarschuwingsmechanisme is een belangrijk middel om de betrouwbaarheid en stabiliteit van de automatische productielijn voor chocoladebonen te verbeteren. Dit mechanisme detecteert potentiële defecten aan apparatuur vooraf door realtime monitoring en analyse van de bedrijfsparameters van de apparatuur, en geeft tijdig waarschuwingssignalen af, zodat het personeel passende maatregelen kan nemen om hiermee om te gaan en het optreden en de uitbreiding van storingen te voorkomen.
Veel voorkomende foutwaarschuwingsmechanismen omvatten voornamelijk sensormonitoring, data-analyse en waarschuwingssysteem. Het sensorbewakingsgedeelte verzamelt de bedrijfsparameters van de apparatuur in realtime door verschillende sensoren te installeren op belangrijke onderdelen van de apparatuur, zoals temperatuursensoren, druksensoren, trillingssensoren, stroomsensoren, enz.
Het data-analysegedeelte maakt gebruik van datamining, machinaal leren en andere technologieën om de grote hoeveelheid verzamelde gegevens te analyseren en verwerken. Door het statusmodel voor de werking van de apparatuur en het foutvoorspellingsmodel vast te stellen, wordt de veranderingstrend van de werkingsparameters van de apparatuur geanalyseerd om te bepalen of de apparatuur verborgen fouten heeft. Wanneer bijvoorbeeld de trillingswaarde van de apparatuur plotseling toeneemt of de temperatuur blijft stijgen, zal het data-analysesysteem vaststellen dat de apparatuur mogelijk mechanisch defect of oververhit is en een waarschuwingssignaal afgeven.
Het systeem voor vroegtijdige waarschuwing zal onmiddellijk foutwaarschuwingsinformatie doorgeven aan het personeel via geluids- en lichtalarmen, sms-meldingen, e-mailherinneringen, enz. Na ontvangst van de vroegtijdige waarschuwingsinformatie kan het personeel de apparatuur onmiddellijk inspecteren en repareren om het optreden en de uitbreiding van fouten te voorkomen en de normale werking van de productielijn te garanderen.
4. Industriestandaarden en belangrijke punten van kwaliteitscontrole
(I) Nalevingsvereisten voor materialen van voedingskwaliteit
Alle materialen die betrokken zijn bij de automatische productielijn voor chocoladebonen moeten voldoen aan voedselkwaliteitsnormen om de veiligheid en hygiëne van chocoladeproducten te garanderen. Materialen van voedingskwaliteit moeten een goede chemische stabiliteit hebben, niet-giftig en onschadelijk zijn en niet chemisch reageren met chocoladegrondstoffen.
De apparatuurlichamen, pijpleidingen, mallen en andere onderdelen in de productielijn zijn meestal gemaakt van roestvrij staal 304 of 316, die een goede corrosieweerstand en hygiënische eigenschappen hebben en effectief kunnen voorkomen dat de apparatuur gaat roesten en chocoladeproducten vervuilen. Afdichtingen, pakkingen en andere onderdelen die in direct contact komen met chocoladegrondstoffen zijn gemaakt van voedselveilig rubber of siliconen, die goede flexibiliteit en afdichtingseigenschappen hebben en voldoen aan de normen voor voedselhygiëne en veiligheid.
Bovendien is het tijdens het ontwerp- en productieproces van de productielijn ook noodzakelijk om te voldoen aan de relevante veiligheidsnormen voor voedselproductieapparatuur en hygiënespecificaties, zoals het ISO 22000-beheersysteem voor voedselveiligheid, het HACCP-systeem (Hazard Analysis and Critical Control Point), enz., om ervoor te zorgen dat het ontwerp en de productie van de productielijn voldoen aan de voedselveiligheidseisen.
(II) Controle van de oppervlakteafwerking van het product
De oppervlakteafwerking van het product is een van de belangrijke indicatoren om de kwaliteit van chocoladebonen te meten, wat rechtstreeks van invloed is op de visuele ervaring en koopwens van de consument. Om de oppervlakteafwerking van chocoladebonen te garanderen, is het noodzakelijk om het matrijsontwerp, de kwaliteit van de grondstoffen, het productieproces en andere aspecten te controleren.
- Wat het vormontwerp betreft, moet het vormoppervlak fijn gepolijst worden om de oppervlakteruwheid te verminderen, zodat de chocoladebonen na het uit de vorm halen een glad oppervlak kunnen behouden. De vorm en grootte van de vormholte moeten ook nauwkeurig worden ontworpen om defecten zoals scherpe hoeken en bramen te voorkomen om oppervlaktedefecten van chocoladebonen tijdens het gietproces te voorkomen.
- Wat de kwaliteit van de grondstoffen betreft, selecteren we hoogwaardige chocoladegrondstoffen om de zuiverheid en stabiliteit van de grondstoffen te garanderen. Onzuiverheden en deeltjes in de grondstoffen zullen de oppervlakteafwerking van de chocoladebonen aantasten, dus de grondstoffen moeten strikt worden gescreend en geïnspecteerd.
- Wat de productietechnologie betreft, moeten de temperatuur, viscositeit en injectiesnelheid van chocoladegrondstoffen goed worden gecontroleerd. Een te hoge of te lage temperatuur, een te hoge of te lage viscositeit, een te hoge of te langzame injectiesnelheid, enz. zullen defecten zoals luchtbellen en vloeisporen op het oppervlak van chocoladebonen veroorzaken. Door de parameters van het productieproces te optimaliseren, wordt ervoor gezorgd dat de chocoladebonen tijdens het spuitgiet- en koelproces een glad oppervlak kunnen vormen.
(III) Configuratieaanbevelingen voor geautomatiseerde testsystemen
Het geautomatiseerde detectiesysteem is een belangrijke garantie voor de kwaliteit van de producten in de automatische chocoladebonenproductielijn. Het systeem kan automatisch het gewicht, de grootte, het uiterlijk, de onzuiverheden en andere kwaliteitsindicatoren van chocoladebonen detecteren en screenen om de productkwaliteit en productie-efficiëntie te verbeteren.
Het geautomatiseerde inspectiesysteem omvat voornamelijk visuele inspectieapparatuur, weeginspectieapparatuur en metaaldetectieapparatuur.
- De visuele inspectieapparatuur maakt gebruik van high-definition camera's en beeldverwerkingstechnologie om realtime inspectie van het uiterlijk van chocoladebonen uit te voeren, oppervlaktedefecten zoals vlekken, belletjes en scheuren te identificeren en automatisch niet-gekwalificeerde producten te verwijderen.
- Zoals hierboven vermeld, kan de weeg- en testapparatuur het gewicht van chocoladebonen nauwkeurig meten en producten afkeuren die niet aan de gewichtseisen voldoen.
- Metaaldetectieapparatuur wordt gebruikt om te detecteren of er metaalonzuiverheden in de chocoladebonen zitten, om te voorkomen dat vreemde metalen voorwerpen zich in het product mengen en om de productveiligheid te garanderen.
Bij het configureren van een geautomatiseerd testsysteem is het noodzakelijk om het model en de hoeveelheid testapparatuur redelijkerwijs te selecteren op basis van de productiecapaciteit en productkwaliteitseisen van de productielijn. Het is ook noodzakelijk om het geautomatiseerde testsysteem te integreren met het besturingssysteem van de productielijn om real-time overdracht en verwerking van testgegevens te bereiken, om de parameters van het productieproces tijdig aan te passen en de stabiliteit van de productkwaliteit te garanderen.
De automatische productielijn voor chocoladebonen kan een efficiënte en nauwkeurige productie op grote schaal bereiken door middel van een redelijk ontwerp van de kerncomponenten, geavanceerde sleuteltechnologie-innovatie, een wetenschappelijk efficiëntie-optimalisatieplan en strikte industrienormen en kwaliteitscontrole. Met de voortdurende vooruitgang van wetenschap en technologie en de voortdurende veranderingen in de marktvraag zal de automatische productielijn voor chocoladebonen de technologie blijven upgraden en innoveren om te voldoen aan de groeiende productiebehoeften en kwaliteitseisen van de chocolade-industrie.