

Hoe geavanceerde doseer- en vormlijnen de productie van zoetwaren opschalen
Industriële zoetwarenvormsystemen
De productie van grote hoeveelheden zoetwaren vereist absolute precisie, thermische controle en mechanische betrouwbaarheid. Centraal in de moderne industriële chocoladeverwerking staan geautomatiseerde systemen die zijn ontworpen om vloeibare chocolademassa om te zetten in gestructureerde, getemperde en perfect geportioneerde eindproducten. Of het nu gaat om de verwerking van massieve blokken, ingewikkelde gevulde pralines, minidruppels of linzen met suikerdoppen, productiefaciliteiten moeten gespecialiseerde vormconfiguraties inzetten om consistentie over miljoenen eenheden per dag te bereiken.
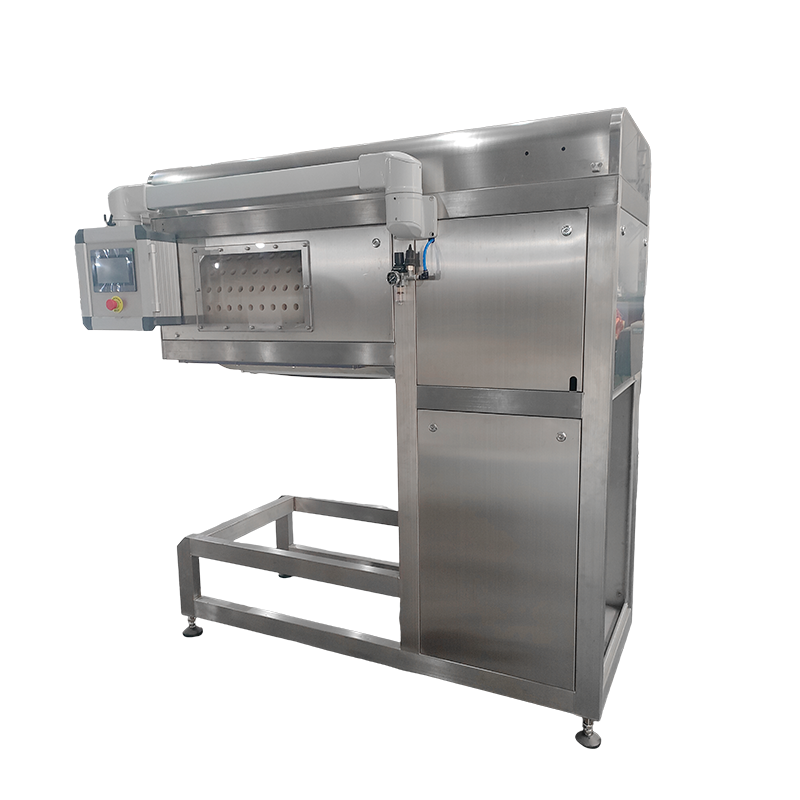
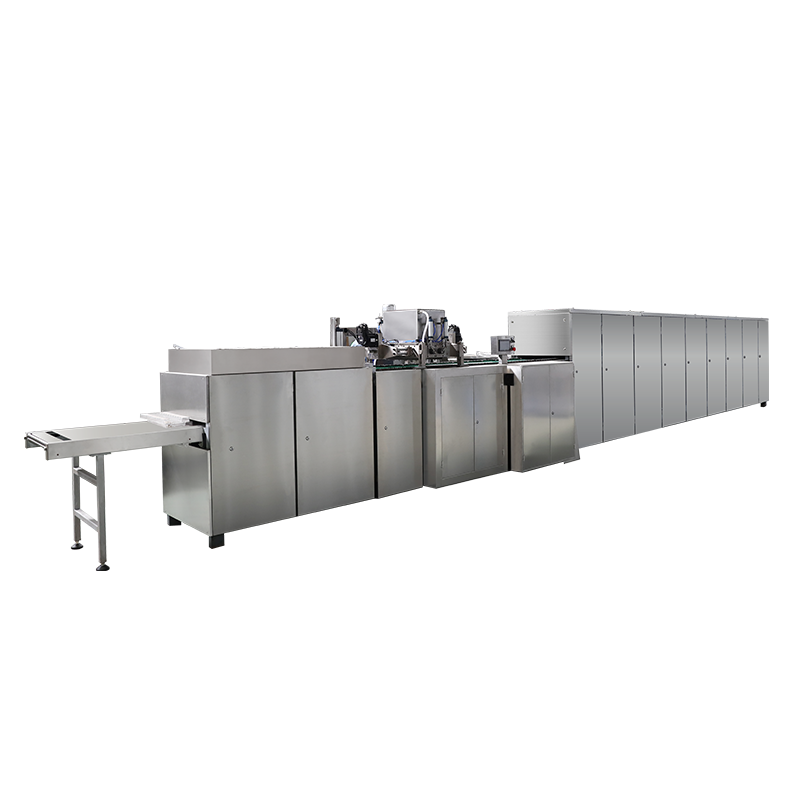
De overgang van handmatige of semi-geautomatiseerde batchproductie naar volledig continue operaties impliceert een diepgaand inzicht in vloeistofdynamica, thermodynamische koeling en mechanische synchronisatie. Vloeibare chocolade gedraagt zich als een niet-Newtoniaanse vloeistof en vertoont thixotrope eigenschappen die constant roeren, exacte temperatuurbereiken en zorgvuldig berekende schuifspanningen vereisen tijdens het afzettingsproces. Kleine variaties in de massatemperatuur of mechanische druk kunnen leiden tot structurele defecten, een slechte stabiliteit van de vetzweem of inconsistente productgewichten. Om deze risico's te beperken, implementeren moderne zoetwarenfaciliteiten volledig geïntegreerde systemen zoals de q11 automatische chocoladevormlijn om variabelen gedurende de gehele productielevenscyclus te stabiliseren.
Mechanica van de Q11 automatische chocoladevormlijn
De verwerkingsarchitectuur van een geautomatiseerde chocoladevormmachine draait om een continue lus waarin stijve polycarbonaatvormen een reeks nauwkeurige thermische en mechanische behandelingen ondergaan. Polycarbonaat wordt gekozen als het primaire materiaal voor moderne zoetwarenvormen vanwege de hoge slagvastheid, maatvastheid bij temperatuurschommelingen en uitstekende gladde oppervlakteafwerking, die een hoogglanzende glans geeft aan de afgewerkte chocoladereep.
De procesvolgorde in een multifunctionele machine voor het maken van chocoladerepen kan worden onderverdeeld in verschillende kritische fasen:
- Vorm voorverwarmen: Voordat enige vloeibare massa het polycarbonaatoppervlak raakt, passeren de lege mallen een infrarood- of convectieve verwarmingstunnel. Het verhogen van de matrijstemperatuur tot binnen 1 tot 2 graden van de getemperde chocolademassa (meestal 29 tot 31 graden Celsius) voorkomt voortijdige thermische schokken, waardoor een optimale lipidekristallisatie op het grensvlak wordt gegarandeerd.
- Volumetrische storting: De voorverwarmde mallen bewegen zich voort onder een servoaangedreven chocoladedoseermachine. De doseerinrichting maakt gebruik van precisiezuigers om een gekalibreerd volume chocolade uit een verwarmde trechter met mantel te zuigen en deze rechtstreeks in de vormholten te verplaatsen.
- Mechanisch ontvormen: Na het stollen in de koeltunnel worden de mallen omgekeerd en worden de massieve staven door een mechanisch tap- of pneumatisch buigmechanisme op een sanitaire transportband losgelaten voor verpakking.
Multi-Shot-technologieën voor het storten van chocolade
Geavanceerde configuraties binnen een chocoladevormlijn maken gebruik van multi-shot chocoladedoseerkoppen. Dit maakt de gelijktijdige of opeenvolgende injectie van verschillende massa's in een enkele holte mogelijk. Een dual-shot-systeem kan bijvoorbeeld de productie van in het midden gevulde pralines uitvoeren door een buitenste schil van melkchocolade te extruderen en tegelijkertijd een vloeibare praline-, room- of karamelkern te injecteren via een concentrisch mondstukmechanisme aan de binnenzijde. Deze nauwkeurige coördinatie voorkomt dat het kernmateriaal tijdens de stollingsfase door de buitenschaal breekt.
Technische specificaties van industriële vormconfiguraties
Om een consistente productdoorvoer en mechanische synchronisatie te behouden, werken industriële lijnen binnen strikte mechanische en thermodynamische operationele parameters. De onderstaande tabel geeft een overzicht van de technische benchmarks voor machineprocessen voor massieve en multi-shot chocoladevormmachines die op maximale capaciteit werken.
| Procesvariabele | Stevig chocoladereepblok | Middengevulde praliné | Tweekleurig inclusie-item |
|---|---|---|---|
| Matrijs voorverwarmen Temp | 28 tot 30 graden Celsius | 29 tot 31 graden Celsius | 28 tot 29 graden Celsius |
| Zuigercyclussnelheid | 22 tot 28 slagen per minuut | 18 tot 22 slagen per minuut | 15 tot 20 slagen per minuut |
| Trillingsfrequentie | 45 tot 50 Hertz | 35 tot 40 Hertz | 40 tot 45 Hertz |
| Koeltunneltijd | 18 tot 24 minuten | 25 tot 35 minuten | 20 tot 26 minuten |
| Luchtsnelheid | 4,5 tot 6,0 meter per seconde | 3,5 tot 4,5 meter per seconde | 4,0 tot 5,0 meter per seconde |
De fysica van de productie van chocoladechips
Industriële bak- en zoetwarenactiviteiten zijn sterk afhankelijk van gestandaardiseerde druppelvormige componenten. Bij het evalueren chocoladestukjes lijn Opstellingen is vaak de kernvraag: hoe worden chocoladestukjes op grote schaal gemaakt zonder dat dit ten koste gaat van de vormuniformiteit? Het antwoord ligt in de mechanische werking van een industriële chipdrops-deponeerder die samenwerkt met een snelle koeltunnelintegratie.

Bij het productieproces worden de polycarbonaatvormen volledig omzeild, maar wordt de massa rechtstreeks op een voedselveilige polyurethaan- of roestvrijstalen transportband geplaatst. Het belangrijkste onderdeel dat dit proces aandrijft, is een roterende druppeldoseerder of een verdeelstukplaat uitgerust met snelwerkende naaldventielen. Vloeibare chocolade wordt door rijen precisieopeningen geperst die de gehele breedte van de band bestrijken.
Hoe worden chocoladestukjes gemaakt: stap voor stap
- Massatoevoer en drukstabilisatie: De getemperde chocolademassa wordt in een dubbelwandig distributiespruitstuk gepompt. De interne druk moet volledig uniform blijven over de gehele breedte van het verdeelstuk om ervoor te zorgen dat de spanen die op de buitenranden worden afgezet exact dezelfde massa hebben als die in het midden.
- Druppelvorming: Wanneer het depositiemondstuk opengaat, stroomt er een specifiek volume chocolade op de bewegende band. De neerwaartse snelheid van de chocolademassa en de horizontale snelheid van de band vormen samen de basisdiameter van de chip.
- De snapactie: Om de karakteristieke puntige bovenkant van de chocoladeknop of -chip te creëren, onderbreekt het mondstuksamenstel of de naaldklep de stroom scherp terwijl een lichte opwaartse verticale beweging wordt uitgevoerd of een snelle puls van samengeperste lucht wordt gebruikt. Hierdoor wordt de staart van de vloeibare massa gescheiden, waardoor de oppervlaktespanning de bovenkant in een punt kan trekken voordat deze de koelband raakt.
- Snelle convectieve koeling: De band transporteert de rijen gevormde spanen onmiddellijk naar een koeltunnel met meerdere zones. Omdat de verhouding tussen oppervlakte en volume van een chip veel groter is dan die van een standaard chocoladereep, moet het koelprofiel op agressieve wijze worden beheerd om de kristalstructuur vast te houden zonder thermische scheuren of een niet-getemperde basis te veroorzaken.
Vormen en kalanderen op productielijnen voor chocoladebonen
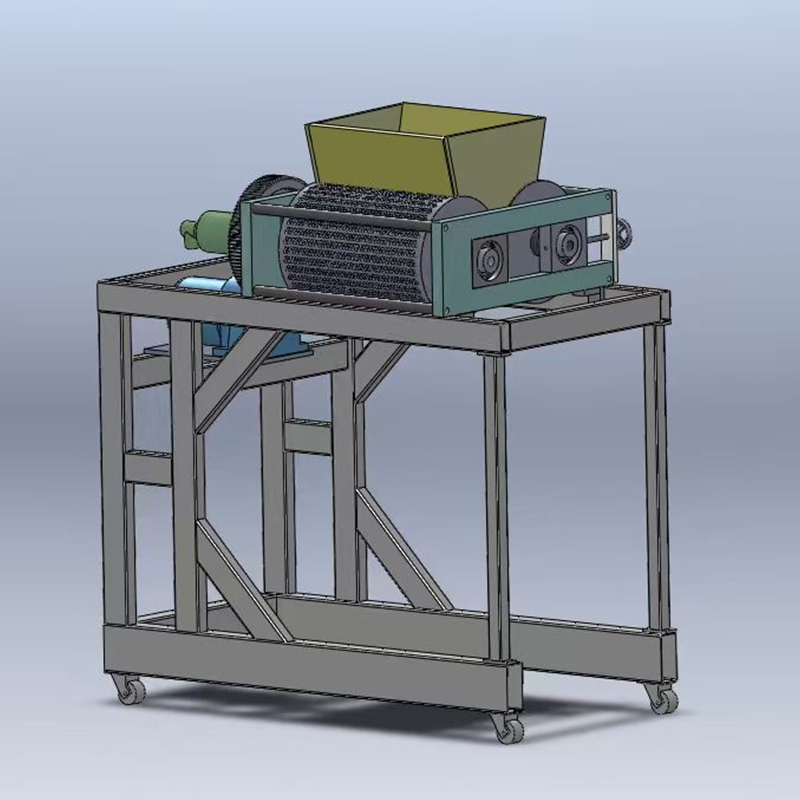
Chocoladelinzen, bonen of bolletjes vormen een unieke productie-uitdaging vanwege hun driedimensionaal gebogen oppervlakken. In tegenstelling tot repen of chips, die een vlakke onderkant hebben omdat ze op een vormoppervlak of transportband rusten, vereisen chocoladeknopen en boonvormige middens volledige structurele isolatie tijdens de vorming. Dit wordt bereikt via een gespecialiseerde productielijn voor chocoladebonen waarbij gebruik wordt gemaakt van dubbelrolkalandertechnologie.
Het proces is afhankelijk van twee parallelle, tegengesteld draaiende stalen rollen die intern worden gekoeld tot temperaturen onder het vriespunt (vaak tussen -15 en -25 graden Celsius). De oppervlakken van deze rollen zijn nauwkeurig bewerkt met bijpassende halve holtes. Terwijl vloeibare, niet-getempereerde of gedeeltelijk getemperde chocolade in het knelpunt tussen de twee rollen wordt gevoerd, wordt de massa onmiddellijk bevroren bij contact met de koude stalen oppervlakken.
De gekoelde rollen persen de chocolade samen tot een continu web of vel bestaande uit gestolde bonencentra die bij elkaar worden gehouden door een dunne laag chocolade. Dit koude, broze web wordt vanaf de onderkant van de rollen afgevoerd op een continu koelende transportband. De transportband transporteert het web door een stabilisatietunnel waar de interne chocoladestructuur over het gehele kernvolume uithardt.
Eenmaal volledig gestold, gaat het web over in een mechanische trommeltrommel. De roterende beweging van de trommel zorgt ervoor dat de broze vlamranden afbreken en loskomen van de geharde kernen. De gescheiden vlokken worden onder een zeef verzameld en teruggevoerd naar een smelttank voor volledige recycling, waardoor er geen grondstoffenverspilling ontstaat. De gladde, ronde chocoladebonenkernen zijn vervolgens klaar om te worden overgebracht naar de suikercoatingafdeling, waar meerdere lagen siroop en waspolijstmiddel worden aangebracht in panning-trommels om de uiteindelijke knapperige buitenkant te verkrijgen.
Thermodynamische koeling en kristalstabilisatie
De prestaties van elke doseer- of vormmachine worden rechtstreeks beperkt door de mogelijkheden van de stroomafwaartse koeltunnelintegratie ervan. Het stollen van chocolade is niet alleen een proces van temperatuurverlaging; het is een complex kristallisatieproces. Cacaoboter bestaat uit meerdere polymorfe glyceriden die in stabiele Vorm V-kristallen moeten worden geleid om structurele hardheid, een zuivere breuk en langdurige weerstand tegen vetophoping te garanderen.
Industriële koeltunnels zijn ontworpen met verschillende operationele zones om deze kristallijne overgang te optimaliseren:
- Zone 1: Straling Voorkoeling: Deze initiële zone verlaagt de temperatuur van de binnenkomende chocolademassa voorzichtig van ongeveer 30 graden Celsius naar 24 graden Celsius met behulp van stralingskoelplaten of luchtstromen met lage snelheid. Deze langzame initiële stap voorkomt de schokvorming van onstabiele Vorm IV-kristallen aan de bovenzijde van het chocoladeproduct.
- Zone 2: Convectieve stolling: Dit is het koudste deel van de tunnel en maakt gebruik van een hoge snelheid, tegenstroom luchtstroom bij temperaturen tussen 11 en 14 graden Celsius. Deze fase onttrekt snel de latente kristallisatiewarmte die vrijkomt door de stabiliserende cacaoboterlipiden.
- Zone 3: Opwarmen en conditioneren: Voordat de chocolade de open verpakkingsruimte ingaat, gaat ze door een laatste kamer waar de temperatuur geleidelijk weer wordt verhoogd naar 16 tot 18 graden Celsius. Hierdoor komt het product boven het omgevingsdauwpunt van de productievloer, waardoor het risico wordt geëlimineerd dat zich watercondensatie op het oppervlak van de chocolade vormt, waardoor anders oppervlaktesuikers zouden oplossen en permanente suikerbloeidefecten zouden ontstaan.
Veelgestelde vragen over de productie van zoetwaren
Vraag 1: Waarom moeten polycarbonaatvormen nauwkeurig worden voorverwarmd voordat de chocolade wordt gestort?
Als chocolade in koude polycarbonaatvormen wordt gedaan, ondergaat de vloeibare massa onmiddellijk een thermische schok. Deze snelle afkoeling zorgt ervoor dat onstabiele lipidekristallen zich onmiddellijk aan het oppervlak vormen, wat resulteert in een doffe buitenafwerking, structurele broosheid en een gebrek aan schoon ontvormen. Voorverwarmen tot binnen 1 tot 2 graden van de getemperde massa zorgt ervoor dat stabiele Vorm V-kristallen zich gelijkmatig over het gehele oppervlak vormen.
Vraag 2: Hoe past een chocoladechipslijn de fysieke grootte van de druppels aan?
Het aantal chocoladestukjes per kilogram of fysieke grootte wordt geregeld door drie verschillende variabelen aan te passen: de volumetrische slagverplaatsing van de doseerzuiger, de lineaire snelheid van de onderliggende transportband en de temperatuurafhankelijke viscositeit van de getemperde chocolademassa. Fijnere aanpassingen aan de piekvorm worden afgehandeld door de verticale slagtiming van het mondstukscheidingsmechanisme te wijzigen.
Vraag 3: Kan een standaard automatische vormlijn chocoladeformuleringen met noteninsluitsels verwerken?
Ja, op voorwaarde dat de doseereenheid is uitgerust met gespecialiseerde insluitkleppen en een draaibaar stuurmechanisme. De insluitingsstukken moeten nauwkeurig in blokjes worden gesneden en tot een homogeen mengsel worden gemengd in een mengtrechter met mantel voordat ze het verdeelstuk van de doseerinrichting binnengaan, om mechanische verstoppingen in de zuigerkamers of mondstukplaten te voorkomen.
Vraag 4: Wat zorgt ervoor dat chocoladebonen breken of barsten tijdens de rolkalanderfase?
Er treden scheuren op als de temperaturen van de gekoelde walsen te laag worden ingesteld ten opzichte van de operationele toevoersnelheid, waardoor de chocolademassa overmatig bros wordt voordat de webstructuur volledig is gevormd. Als alternatief kan dit worden veroorzaakt door een onjuiste uitlijning van de bijpassende halve holtes op de twee tegengesteld draaiende rollen, waardoor structurele zwakheden langs het centrale flitsvlak ontstaan.
Vraag 5: Waarom is ontvochtiging van cruciaal belang in de airconditioningcircuits van koeltunnels?
Ontvochtigingssystemen houden de relatieve luchtvochtigheid in de koeltunnel onder de 45 procent. Als warme, vochtige fabriekslucht de koelzones binnendringt, zal vocht condenseren op de koude productoppervlakken. Deze condensatie lost de sucrose op die aanwezig is in de chocoladeformulering, waardoor een wit, poederachtig kristallijn residu achterblijft dat bekend staat als suikerbloei zodra het vocht verdampt.