

Hoe u geautomatiseerde kant-en-klare lijnen met hoog rendement voor Snickers, Nougat en Composiet Graanrepen kunt ontwerpen
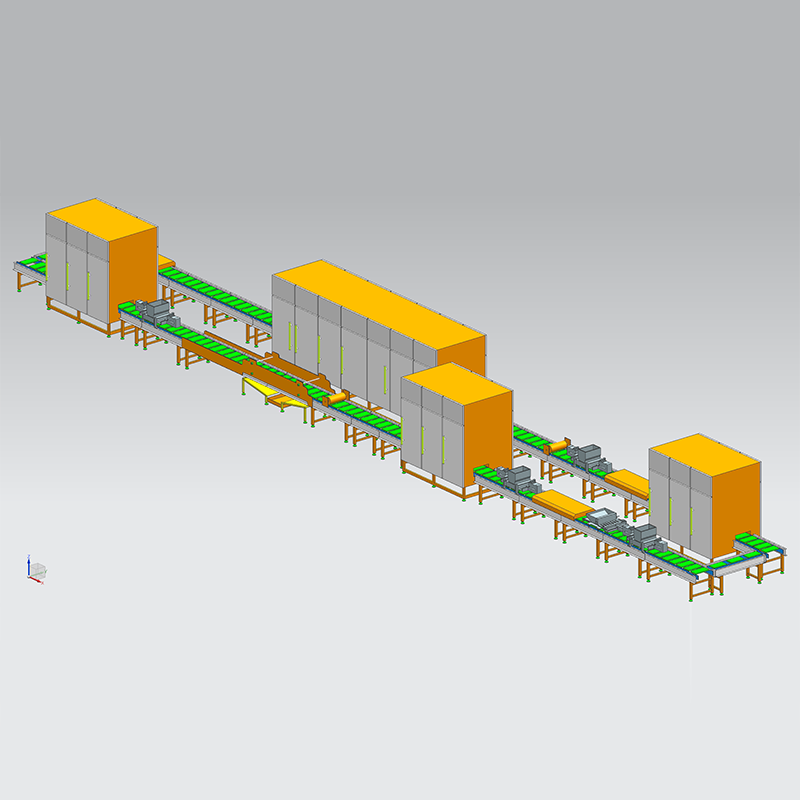
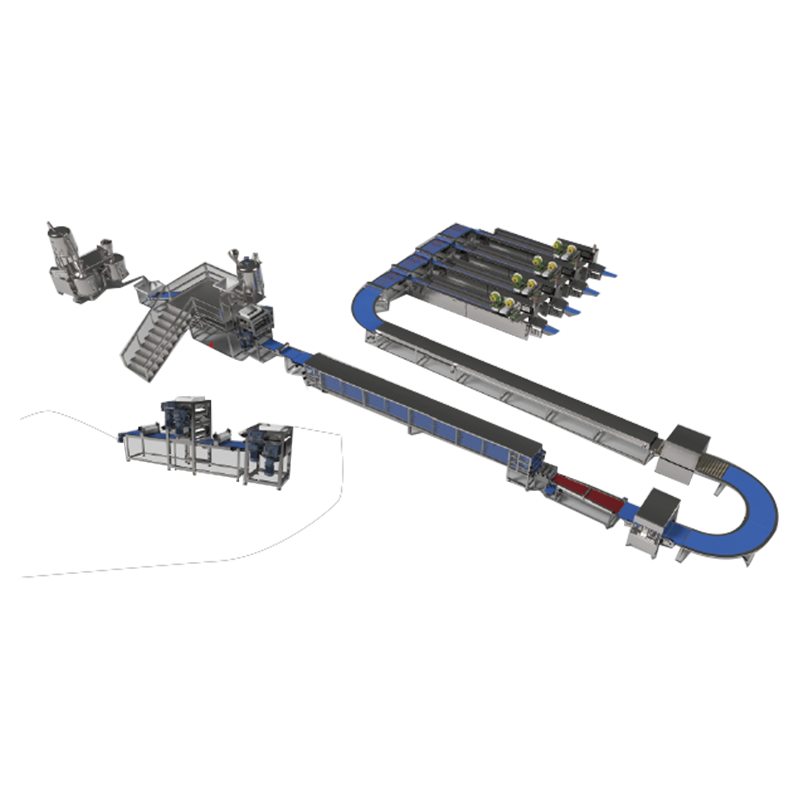
De moderne productie van zoetwaren en snacks vereist absolute precisie, thermische controle en mechanische synchroniciteit op hoge snelheid. Het verwerken van grondstoffen tot meerlaagse chocoladerepen, beluchte nougatplaten of dichte graanmatrices vereist gespecialiseerde machinebouw. Een volledig geïntegreerde kant-en-klare oplossing brengt delicate materialen over door middel van massavoorbereiding, continue beluchting, plaatvorming, koeling op meerdere niveaus, nauwkeurig snijden en snelle verpakking. Het implementeren van een geoptimaliseerd snicker-productielijn vereist diepgaande kennis van thermodynamische stabilisatie en massastroomsynchronisatie om consistent te voldoen aan nauwkeurige geometrische en gewichtstoleranties.
Thermodynamica en mechanisch ontwerp van Nougat-beluchtingsmixers
Nougat vormt de structurele en textuurbasis van vele legendarische samengestelde candybars. Het bereiken van de kenmerkende lichte maar toch taaie textuur hangt volledig af van gecontroleerde mechanische beluchting. Nougatbeluchtingsmixers werken door lucht onder druk op te lossen in een hete, geconcentreerde suikerstroopmatrix, gecombineerd met opklopmiddelen zoals ei-albumine of gehydrolyseerde plantaardige eiwitten.
De technische uitdaging ligt in het handhaven van een stabiele gas-vloeistof-emulsie terwijl de siroop afkoelt en kristalliseert. Geavanceerde mengers maken gebruik van een rotor-statorkopgeometrie met hoge afschuiving, omsloten door een onder druk staande mengkamer. De suikersiroop wordt via verdringerpompen in de kamer gepompt, waar gelijktijdig gefilterde perslucht wordt geïnjecteerd met een druk variërend van 3 tot 6 bar.
Specificaties voor massabereiding en siroopkoken
Vóór beluchting moet de siroop worden gekookt tot een exact drogestofgehalte, doorgaans tussen 88 en 94 procent. Kooktoestellen met continue spiraal of dunnefilmverdampers worden gecombineerd met geautomatiseerde sensoren voor vochtmonitoring. Als het vochtprofiel zelfs maar 0,5 procent afwijkt, zal de resulterende nougat te plakkerig zijn om te snijden of te broos om door de stroomafwaartse rollen te gaan.
| Procesparameter | Doelbereik | Kritisch controlemechanisme |
|---|---|---|
| Siroop kooktemperatuur | 125 tot 138 graden Celsius | Modulerende stoomregelkleppen |
| Beluchtingskamerdruk | 3,5 tot 5,0 bar | Geautomatiseerde proportionele tegendrukkleppen |
| Afschuifsnelheid rotor-stator | 250 tot 450 tpm | Inductiemotoren met variabele frequentieaandrijving |
| Uiteindelijke nougatdichtheid | 0,65 tot 0,85 gram per kubieke centimeter | Inline Coriolis-massastroommeters |
Zodra de optimale beluchtingsdichtheid is geverifieerd door inline-sensoren, wordt de beluchte massa gemeten via omhulde, getemperde leidingen om voortijdige uitharding te voorkomen. De ommantelde afleverleidingen worden verwarmd via een watercirculatielus die precies op 65 graden Celsius is gestabiliseerd.
Meerlaagse Candy Bar-extrusie- en plaatvormapparatuur
Voor het transformeren van beluchte noga en gekookte karamel in een zeer uniforme, meerlaagse plaat is zware plaatvormapparatuur vereist. De structurele integriteit en portie-uniformiteit van miljoenen staven zijn rechtstreeks afhankelijk van de mechanische nauwkeurigheid van deze enorme kalibratierollen.
Voor een meerlaagse staafconfiguratie begint het proces bij het eerste plaatvormingsstation. Een gespecialiseerde trechter met dubbele rollen ontvangt de beluchte noga. Deze walsen worden intern gekoeld via glycol-watercirculatielussen. De nougat wordt op een doorlopende, voedselveilige transportband samengeperst tot een perfect glad vel van exacte dikte. Het oppervlak van de rollen is behandeld met non-stick, lasergeëtste microtexturen om plakken te voorkomen zonder dat er chemische antikleefmiddelen nodig zijn.
Dynamiek van deponering van karamellagen
Zodra de basis nougatlaag is gevormd en op de band is gestabiliseerd, beweegt deze direct onder een secundair afzetstation voor de karamellaag. Karamel vertoont duidelijke technische problemen vanwege zijn visco-elastische aard en hoge thermische retentie. De doseerkop moet bij temperaturen tussen 85 en 95 graden Celsius een uniform, vloeibaar laagje karamel over de bewegende nougatplaat aanbrengen.
De doseermachine is voorzien van een verwarmde trechter met een mantel, een interne invoerrol en een verstelbaar precisierakelmes. De hoogte van dit blad wordt bepaald door zeer nauwkeurige servo-actuators, waardoor real-time micro-aanpassingen mogelijk zijn op basis van diktegegevens geleverd door stroomafwaartse laserscansensoren.
Precisietechniek voor het snijden en verspreiden van pinda's
Onmiddellijk na de karamelafzetting, terwijl de karamellaag warm en kleverig blijft, passeert het product onder een volumetrisch notentoevoer- en perssysteem. Geroosterde pinda's moeten met exacte ruimtelijke homogeniteit over de karamelmatrix worden verdeeld. Deze uniformiteit is essentieel voor een consistent staafgewicht en een esthetiek in de dwarsdoorsnede.
- Volumetrische dosering: Pinda's worden gedoseerd vanuit een oscillerende trechter voor droge ingrediënten, uitgerust met geïntegreerde loadcellen om de massa-uitputtingssnelheid te monitoren.
- Gravimetrische trilfeeders: Een reeks frequentiegeregelde trilkanalen verspreiden de pinda's over de gehele breedte van de karamelplaat, waardoor gaten of overmatige clustering worden vermeden.
- Mechanische integratie: De plaat passeert vervolgens onder een gekalibreerde embossingrol. Deze roller drukt de pinda's zachtjes in de warme karamellaag en vergrendelt ze op hun plaats zonder de noten te breken of de onderliggende nougatlaag te vervormen.
Verwerking van graanrepen en snelle guillotinesnijders
Terwijl repen afhankelijk zijn van taaie karamel en luchtige massa, hebben samengestelde graanrepen een heel ander materiaalprofiel. Een moderne productielijn voor graanrepen moet delicate, broze, knapperige granen, havermout, gedroogd fruit en stroperige suiker- of honingbindmiddelen verwerken zonder de kwetsbare componenten te verpletteren. Het behouden van structurele integriteit is essentieel voor het leveren van de knapperige textuur die consumenten verwachten.
Het bindmiddel en de droge aggregaten worden gemengd in continue schoepenmengers met dubbele as, geconfigureerd om minimale schuifkracht uit te oefenen. De massa wordt vervolgens overgebracht naar een gespecialiseerde lagedrukplaatvormer. In plaats van hogedruk-compressierollen te gebruiken die de graankorrels zouden kunnen verpletteren, maken deze systemen gebruik van meerdere zachte kalibratierollen. Deze rollen comprimeren de massa langzaam tot een samenhangende matrix met een uniforme dichtheid en dikte.
Kinematica van snelle guillotinesnijders
Zodra de snoep- of ontbijtgranenplaat door de verlengde koeltunnel met meerdere lagen is gegaan en structurele stijfheid heeft bereikt, moet deze in afzonderlijke staafafmetingen worden gesneden. Dit proces is verdeeld in twee verschillende fasen: langssnijden en dwarssnijden. Het langssnijden wordt uitgevoerd door een reeks ultrascherpe, cirkelvormige roterende messen die de brede plaat in evenwijdige linten scheiden.
De mechanische kern van het snijgebied is de hogesnelheidsguillotinesnijder, die de dwarssneden uitvoert. Bij moderne lijnen die met hoge transportsnelheden werken, zou een standaard stationaire verticale snijder ervoor zorgen dat het product zich opstapelt en de staven verbrijzelt. Daarom gebruiken ingenieurs een complex mechanisch mechanisme dat bekend staat als een vliegende guillotine.
Om te voorkomen dat plakkerige karamel-, nougat- of suikerachtige bindmiddelen aan het mes blijven kleven, bevatten geavanceerde guillotinesystemen hoogfrequente ultrasone transducers. Deze transducers laten het blad trillen op 20 kHz of 35 kHz. Deze ultrasone trilling vermindert wrijving, elimineert kleverige opbouw, zorgt voor zuivere sneden en minimaliseert productverspilling.
Biscuitcomponenten integreren met zoetwarenlijnen
Veel geavanceerde snackformaten combineren knapperige koekjesbodems met lagen nougat, karamel of chocolade. Om deze mix te realiseren is het nodig dat een continue industriële koekjesmachine naadloos wordt aangesloten op de zoetwarenlijn. De koekjescomponent moet exact overeenkomen met de doorvoersnelheid, breedte en uitlijning van de chocoladevormapparatuur.
Het integreren van een automatische koekjesproductielijn vereist geavanceerde besturingsnetwerken, doorgaans beheerd door centrale Programmable Logic Controllers (PLC's) die communiceren via snelle industriële Ethernet-protocollen. Als er een snelheidsverandering optreedt in de bakoven of koeltransportband, moeten stroomafwaartse vorm- en omhulsystemen automatisch hun parameters aanpassen om productstoringen of gaten te voorkomen.
Thermodynamische uitdagingen bij het combineren van koekjes- en zoetwarenlagen
Koekjes komen uit koelbanden met een laag vochtgehalte en lage omgevingstemperaturen. Als een warme, vochtige karamel- of nougatlaag zonder voorbereiding rechtstreeks op een droog koekje wordt geplaatst, zal er een thermodynamische vochtmigratie optreden. Na verloop van tijd absorbeert het koekje water uit de aangrenzende zoetwarenmassa, waardoor het zijn knapperigheid verliest en zacht wordt, terwijl de karamel droog en hard wordt.
Om dit probleem te elimineren, installeren geautomatiseerde lijnen conditioneringszones en micro-enrobers tussen de noga productielijn en de koekjesverwerkingssystemen. Een micro-enrobeer brengt een ultradunne barrièrelaag van pure cacaoboter of een op vet gebaseerde samengestelde coating aan op het bovenoppervlak van het koekje. Deze barrière sluit de poreuze structuur van het gebakken deeg af, blokkeert de vochtoverdracht en behoudt de verschillende texturen van elke laag gedurende de houdbaarheidsperiode.
Veelgestelde vragen
Vraag 1: Hoe voorkomt een ultrasoon guillotinemes dat karamel en nougat blijven plakken tijdens het snijden op hoge snelheid?
Ultrasone guillotines gebruiken een piëzo-elektrische transducer om het snijblad te laten trillen op frequenties tussen 20 en 35 kHz. Deze snelle microvibratie creëert een oppervlak met extreem lage wrijving, waardoor het bijna onmogelijk is dat visco-elastische materialen zoals karamel en nougat zich aan het mesmetaal hechten. Het zorgt voor perfect zuivere verticale sneden, minimaliseert productvervorming en elimineert de frequente lijnstops die nodig zijn om traditionele mechanische bladen schoon te maken.
Vraag 2: Wat is de belangrijkste oorzaak van gewichtsvariatie in een geautomatiseerde productielijn voor mueslirepen, en hoe wordt dit gecontroleerd?
De belangrijkste oorzaak van gewichtsvariatie is een ongelijkmatige bulkdichtheid in de gemengde graanmassa voordat deze de compressiefase ingaat. Deze variatie wordt beheerd door het installeren van geautomatiseerde gravimetrische invoersystemen en meerpuntslaserprofielscanners vlak voor de plaatvormers. Als de scanners een dikte- of dichtheidsafwijking detecteren, wordt er een signaal verzonden om de servomotoren op de kalibratierollen af te stellen. Hierdoor zijn realtime aanpassingen mogelijk om het productgewicht binnen de toleranties van 1 procent te houden.
Vraag 3: Waarom is een strikte temperatuurzonering vereist in de koeltunnels van een meerlaagse candybar-lijn?
Een meerlaagse reep bevat componenten met verschillende thermische eigenschappen, zoals nougat, karamel, noten en chocolade. Het schokken van een warme reep met extreem koude lucht kan een ongelijkmatige samentrekking veroorzaken, wat kan leiden tot kromtrekken van de plaat, scheuren of het opbloeien van chocoladevet. Kant-en-klare koeltunnels maken gebruik van verschillende temperatuurgecontroleerde zones, beginnend met gematigde koeling om de karamel en nougat te stabiliseren, gevolgd door koude zones om de structuur te laten stollen, en eindigend met een opwarmzone om de bartemperatuur boven het omgevingsdauwpunt te brengen, waardoor watercondensatie vóór het verpakken wordt voorkomen.
Vraag 4: Hoe synchroniseert een industriële machine voor het maken van koekjes met een candybar-lijn als hun verwerkingssnelheden verschillen?
De synchronisatie wordt beheerd door een geautomatiseerd meerlaags buffer- en indexeringssysteem. Uiterst nauwkeurige foto-elektrische sensoren bewaken de doorvoer van de automatische koekjesproductielijn. Als de koekjeslijn sneller draait dan de stroomafwaartse snoeplijn, worden overtollige koekjes naar tijdelijke opslagbuffers geleid. De hoofd-PLC maakt gebruik van aandrijvingen met variabele frequentie om de snelheid van de indexeertransporteurs continu aan te passen, zodat de koekjes precies op één lijn met de noga- en karamelafgiftestations aankomen.
Vraag 5: Welke sanitaire procedures zijn ontworpen in moderne kant-en-klare extrusielijnen voor zoetwaren?
Moderne kant-en-klare productiesystemen maken gebruik van geavanceerde Clean-In-Place (CIP)-systemen voor alle apparatuur voor massavoorbereiding en vloeistofbehandeling, gecombineerd met Design-for-Sanitation-principes voor mechanische machines. Vormers, doseermachines en frezen zijn gebouwd met gladde, open roestvrijstalen frames die bestand zijn tegen waterophoping, zijn voorzien van IP69K-geclassificeerde washdown-motoren en zijn voorzien van transportbanden met snelsluiting. Dankzij dit ontwerp kunnen onderhoudsteams de machines grondig reinigen en ontsmetten met minimale stilstand, waardoor volledige naleving van de internationale voedselveiligheidsnormen wordt gegarandeerd.