

Hoe machines voor het omhullen, decoreren en polijsten van chocolade een vlekkeloze afwerking bereiken
Waarom de laatste coatingfase de kwaliteit van zoetwaren definieert
Een reep, praline of koekje kan van uitstekende grondstoffen worden gemaakt en toch in de schappen liggen als de buitenste laag dof, oneffen of gebarsten is. In de eindfase van een zoetwarenlijn krijgt een product een glanzend, smakelijk oppervlak of verliest het zijn marktwaarde door zichtbare gebreken. Deze fase omvat doorgaans drie onderling verbonden stappen: het midden bedekken met vloeibare chocolade, een decoratief patroon of een topping toevoegen en het oppervlak polijsten tot een stabiele, aantrekkelijke glans.
Fabrikanten die deze drie stappen als één enkele continue workflow beschouwen, in plaats van geïsoleerde machines die aan elkaar zijn gekoppeld, rapporteren consequent minder uitval en een meer voorspelbare output. In dit artikel wordt beschreven hoe elke fase werkt, welke procesvariabelen er toe doen en hoe u apparatuur evalueert voor een productielijn die een herhaalbare, professionele afwerking nodig heeft.
De drie fasen van een coatinglijn
Voordat u afzonderlijke machines vergelijkt, helpt het om het afwerkingsproces in afzonderlijke functionele zones te verdelen. Elke zone heeft zijn eigen temperatuurbereik, mechanische actie en kwaliteitsdoel.
| Stadium | Primaire functie | Typisch temperatuurbereik | Kwaliteitsrisico als dit wordt overgeslagen |
|---|---|---|---|
| Coaten (omhullen) | Breng een uniforme chocolade- of samengestelde schaal aan over het middenstuk | 29 tot 32 graden Celsius | Kale plekken, dunne dekking, voetafwijkingen |
| Decoreren | Breng motregenlijnen, stippen, insluitsels of een tweede kleur aan | 30 tot 33 graden Celsius | Inconsistent merkpatroon, slechte visuele differentiatie |
| Polijsten | Bouw een stabiele glanslaag op en verwijder oppervlaktewaas | Omgevingstemperatuur, 18 tot 22 graden C | Troebele afwerking, vingerafdrukken, aantrekkingskracht op de korte houdbaarheid |
Elk van deze zones kan worden afgehandeld door een speciale machine, en de manier waarop ze via het transportsysteem met elkaar verbonden zijn, heeft een direct effect op de lijnsnelheid en consistentie. EEN chocoladefonteinmachine wordt vaak stroomopwaarts gebruikt om gesmolten chocolade in continue circulatie en op een stabiele viscositeit te houden voordat deze ooit het coatinggordijn bereikt, waardoor het risico op temperatuurafwijkingen in de omhuller wordt verminderd.
Wat er gebeurt in een chocolade-omhullingslijn
Een omhulmachine werkt door middenstukken, zoals koekjes, noten, fruit of gevormde vullingen, onder een vallend gordijn van getemperde chocolade te laten passeren. Een gaasband transporteert het product door het gordijn, vervolgens onder een coatingrol aan de onderkant en uiteindelijk door een reeks luchtblazers of messen die de schaaldikte regelen. De bandsnelheid, het gordijnvolume en de luchtstroom zijn de drie variabelen die het coatinggewicht het meest beïnvloeden.
Kernfunctionele zones van een omhullingslijn
- Invoersectie: lijnt middenstukken uit en plaatst ze op afstand voordat ze het gordijn binnendringen
- Gordijn- en bodemcoatingzone: brengt de primaire chocoladelaag van boven en onder aan
- Detailleringszone: verwijdert overtollige chocolade en vormt de coatingrand
- Koeltunnel: laat de schaal een gecontroleerde temperatuurdaling ondergaan
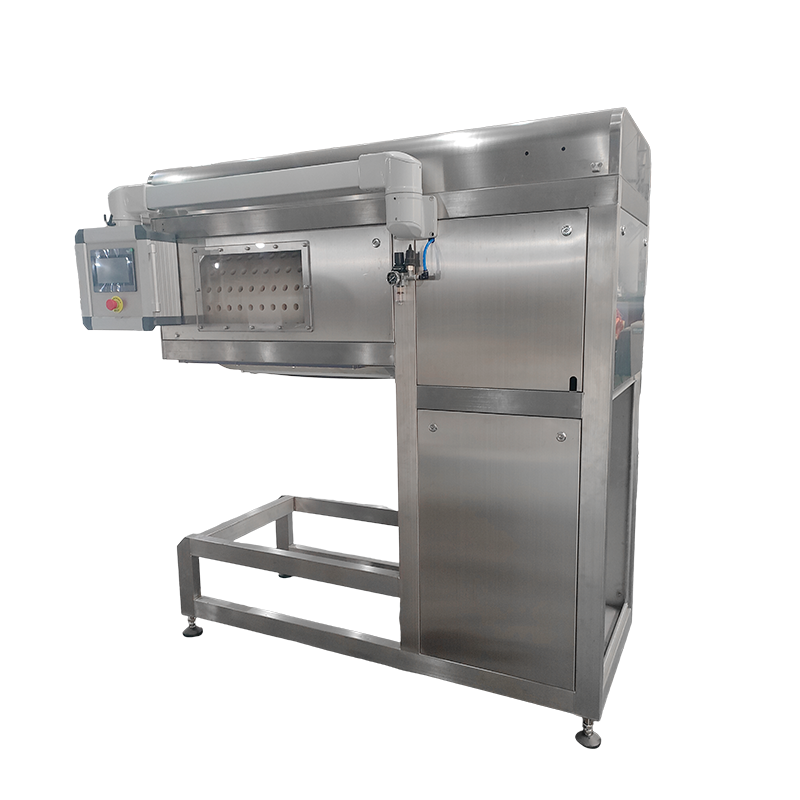
De SJP-serie chocolade-omhullijn is rond deze reeks opgebouwd, waarbij een reservoir voor getemperde chocolade, een gordijncoatingkop en een koeltunnel worden gecombineerd tot één aangesloten lijn. Omdat het reservoir chocolade continu recirculeert, vermijdt de lijn de problemen met bezinken en villen die optreden wanneer gesmolten chocolade gedurende langere perioden stilstaat.
Betrouwbaar chocolade transporteren tussen de smelttank, de tempereereenheid en de omhullingskop is net zo belangrijk als de omhullingskop zelf. Als de transferpomp of de leidingen ervoor zorgen dat de chocolade ongelijkmatig afkoelt, zal de viscositeit bij het gordijn variëren en zal het gewicht van de coating tijdens een productierun variëren, zelfs als de instellingen van de enrobeer nooit veranderen. Dit is een van de redenen dat omhullingslijnen meestal worden gespecificeerd als een aangesloten systeem in plaats van als afzonderlijk aangeschafte componenten.

Hoe de fasen van coaten, decoreren en polijsten met elkaar verbonden zijn
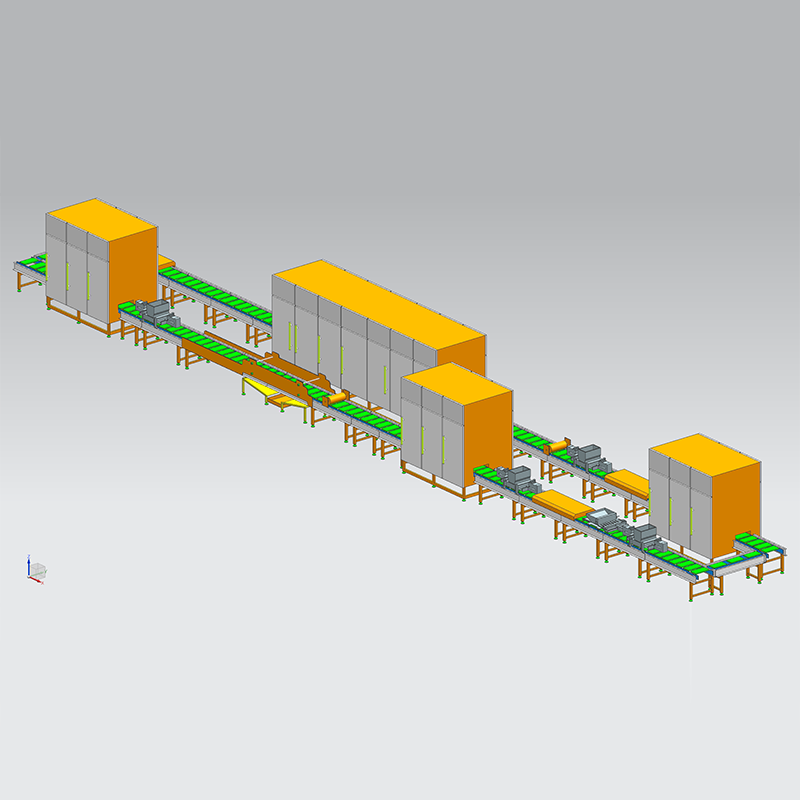
Als u de fysieke productstroom door een afwerkingslijn begrijpt, kunt u gemakkelijker vaststellen waar een kwaliteitsprobleem vandaan komt. Het onderstaande diagram toont de typische volgorde van onbewerkt middenstuk tot gepolijst, verpakt product.
Identiteit toevoegen door middel van decoratie
Zodra een product een vaste chocoladeschaal heeft, geeft decoratie het product een visuele identiteit in het winkelschap. Denk hierbij aan een contrasterende motregenlijn, stippenpatronen, insluitsels van gehakte noten of kruimels, of een gedrukt patroon met gekleurde cacaoboter. De decoratie moet worden aangebracht terwijl de basislaag nog ontvankelijk is, omdat chocolade die volledig is uitgekristalliseerd een tweede laag niet goed zal hechten.
A QLH-decoratiemachine wordt direct na de koeltunnel van een omhullingslijn geplaatst, zodat de basislaag net voldoende oppervlaktekleverigheid heeft zodat de decoratielaag kan hechten zonder uit te smeren. De afstand tussen de spuitmonden, de synchronisatie van de lijnsnelheid met de hoofdtransportband en de materiaalviscositeit hebben allemaal invloed op hoe schoon het resulterende patroon eruitziet.
Naast motregen- en puntpatronen gebruiken veel lijnen ook een riemcoatingmachine configuratie om een tweede volledige laag aan te brengen, zoals een gekleurde samengestelde coating over een basischocoladeschaal, voordat de decoratiekop fijnere details toevoegt. Deze gelaagde aanpak is gebruikelijk voor seizoens- of promotionele producten die een duidelijke visuele identiteit nodig hebben zonder het onderliggende recept te veranderen.

Polijsten: de stap die de aantrekkelijkheid van de plank bepaalt
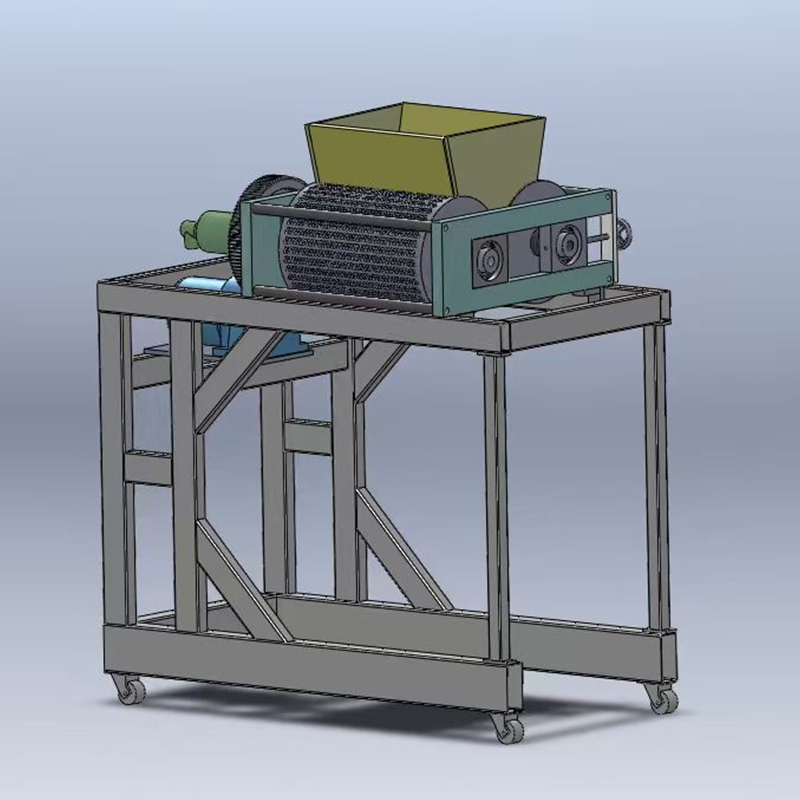
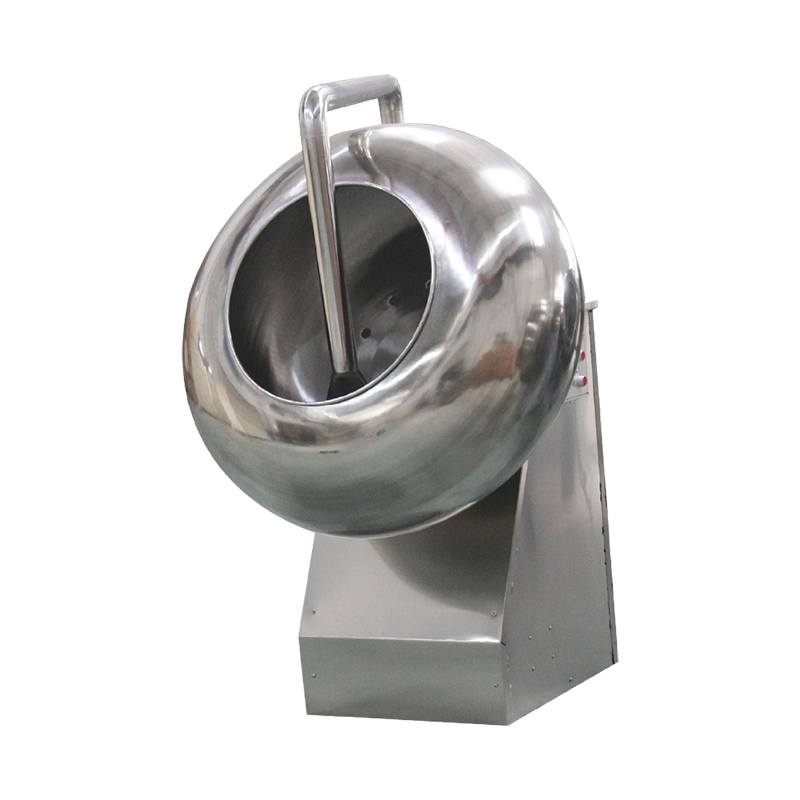
Glans is een van de eerste dingen die een koper opmerkt, en het is ook een van de gemakkelijkste kwaliteitskenmerken die je verliest tijdens opslag en transport. Polijsten lost dit op door een dunne, stabiele film over het gecoate product op te bouwen, meestal via een roterend trommelproces dat in principe lijkt op een panning machine snoep operatie, waarbij het product zachtjes tuimelt terwijl een kleine hoeveelheid polijstmiddel in gecontroleerde doses wordt aangebracht.
A Polijstmachine uit de PGJ-serie werkt doorgaans als de laatste mechanische stap vóór het verpakken. De rotatiesnelheid van de trommel, de verblijftijd en het doseringsinterval moeten worden afgestemd op de specifieke productgrootte en -vorm, omdat te grote of onregelmatige stukken ongelijkmatig polijsten als de trommelsnelheid is ingesteld voor een kleiner, uniformer artikel.
| Polijsten Variable | Effect indien te laag | Effect indien te hoog |
|---|---|---|
| Rotatiesnelheid van de trommel | Ongelijkmatige glansverdeling | Oppervlakteslijtage, afgebroken randen |
| Verblijfstijd | Onvolledige filmvorming | Overmatige opbouw, kleverig oppervlak |
| Polijsten agent dosage | Doffe, fragmentarische afwerking | Kleverige stukjes die aan elkaar klonteren |
Deze fase functioneert ook als algemeen apparatuur voor het coaten van snoep voor gepaneerde zoetwaren die verder gaan dan chocolade, inclusief gesuikerde noten en producten in dragee-stijl, aangezien het trommelmechanisme en het doseerprincipe grotendeels hetzelfde zijn, ongeacht het coatingmateriaal.
Apparatuurrollen in één oogopslag vergelijken
De table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Uitrusting | Positie in lijn | Hoofduitgang |
|---|---|---|
| Chocolade omhullingslijn | Na het vormen van het middenstuk, vóór het afkoelen van de tunnel | Uniforme dekking van de basisschaal |
| Decoreren Machine | Na de koeltunnel, vóór de definitieve uitharding | Patroon, motregen of tweede kleurlaag |
| Polijsten Machine | Laatste fase vóór het verpakken | Stabiele glans en oppervlaktebescherming |
Bij het aanleggen van een nieuwe afwerkingslijn moet u een instelbare afstand tussen de uitgang van de koeltunnel en de decoratiekop aanhouden. Product dat te warm de tunnel verlaat, zal onder een spuitmond uitsmeren, terwijl product dat te ver is afgekoeld een tweede laag niet netjes accepteert.
Veelvoorkomende oppervlaktedefecten en hun waarschijnlijke bron
De meeste zichtbare coatingdefecten zijn terug te voeren op een klein aantal procesvariabelen. Het beoordelen van het patroon van een defect, in plaats van alleen het defect, wijst doorgaans op de verantwoordelijke fase.
- Grijsachtige strepen of bloei : meestal gekoppeld aan een slechte temperatuurbeheersing voordat de chocolade het omhulselgordijn bereikt, of aan temperatuurwisselingen tijdens opslag na verpakking
- Dunne of kale plekken op de schaal : vaak veroorzaakt door een te laag gordijnvolume in verhouding tot de bandsnelheid, of door middenstukken die te koud zijn bij het betreden van het gordijn
- Golvende of gebroken decoratielijnen : typisch een synchronisatieprobleem tussen de decoratiekop en de snelheid van de hoofdtransportband
- Doffe of vlekkerige glans na het polijsten : vaak te wijten aan een inconsistente dosering van het polijstmiddel of een trommelsnelheid die niet overeenkomt met de productgrootte
- Product plakt aan elkaar na het polijsten : meestal het gevolg van een teveel aan polijstmiddel gecombineerd met onvoldoende verblijf- of droogtijd
Omdat deze fasen met elkaar verbonden zijn, ontstaat een defect dat optreedt tijdens de polijststap niet altijd daar. Een schaal die tijdens het omhulselstadium bijvoorbeeld een beetje te weinig is bedekt, kan een oneffen oppervlaktextuur achterlaten die geen enkele polijstaanpassing volledig kan corrigeren.
Praktische onderhoudsgewoonten voor consistente output
De afwerkingsapparatuur werkt met bewegende banden, roterende trommels en continu circulerende vloeibare chocolade, die allemaal routinematige aandacht vereisen om een consistente kwaliteit te behouden gedurende lange productieruns.
- Reinig het coatinggordijn en de onderste rol aan het einde van elke dienst om te voorkomen dat er zich resten ophopen waardoor het gewicht van de coating in de loop van de tijd verandert
- Controleer wekelijks de riemspanning op de omhullings- en koelsecties, aangezien een doorhangende riem de verblijftijd onder het gordijn verandert
- Inspecteer de spuitmonden dagelijks op gedeeltelijke verstoppingen, wat een veel voorkomende en vaak over het hoofd geziene oorzaak is van inconsistente motregenpatronen
- Kalibreer de polijstmiddeldoseerpomp volgens een vast schema in plaats van te wachten tot er een zichtbaar glansprobleem optreedt
- Registreer de temperatuurmetingen van de tempereerunit, zodat geleidelijke afwijkingen kunnen worden opgevangen voordat deze een hele productiebatch beïnvloeden
Veelgestelde vragen
Vraag 1: Wat is het verschil tussen enroberen en panning als coatingmethoden?
Enroben brengt een coating aan door het product onder een vallend gordijn van vloeibare chocolade te laten vallen, wat geschikt is voor stukken die een volle, gelijkmatige schaal nodig hebben. Bij panning wordt coating in dunne lagen aangebracht terwijl het product in een roterende trommel tuimelt, wat geschikt is voor kleinere stukken of toepassingen waarbij een dunnere, opbouwbare laag de voorkeur heeft.
Vraag 2: Hoe wordt het decoreren getimed ten opzichte van de koeltunnel?
Decoratie wordt doorgaans aangebracht kort nadat de basisschil de koeltunnel verlaat, terwijl het oppervlak nog een lichte kleefkracht heeft. Hierdoor kan de decoratielaag zich hechten zonder dat de basisschaal zijn vorm verliest of dat de decoratie bij contact uitsmeert.
Vraag 3: Waarom vermindert polijsten soms de glans in plaats van deze te verbeteren?
Dit gebeurt meestal wanneer de dosering van het polijstmiddel te hoog is voor de beschikbare verblijftijd, waardoor een ongelijkmatige of kleverige film achterblijft in plaats van een gladde. Door de dosering iets te verlagen of de verblijftijd te verlengen, wordt het probleem doorgaans opgelost.
Vraag 4: Kan één lijn meerdere productvormen verwerken zonder grote omschakeling?
Veel afwerkingslijnen kunnen een redelijk scala aan vormen aan, alleen al met aanpassingen aan de bandsnelheid en het gordijnvolume. Aanzienlijke veranderingen in de stukgrootte of het gewicht vereisen echter gewoonlijk ook het aanpassen van de trommelsnelheid tijdens het polijsten en de mondstukhoogte tijdens het decoreren.
Vraag 5: Wat zorgt ervoor dat het gewicht van de coating tijdens een lange productierun afwijkt?
Geleidelijke temperatuurafwijking in het recirculerende chocoladereservoir is de meest voorkomende oorzaak, omdat de viscositeit zelfs binnen een nauw bereik met de temperatuur verandert. Regelmatige temperatuurcontroles aan het gordijn, en niet alleen aan de smelttank, helpen dit op te vangen voordat het de opbrengst beïnvloedt.