

1. Inleiding: de drie pijlers van de moderne massaaraffinage van chocolade
De industriële chocoladeproductie is afhankelijk van een precieze opeenvolging van mechanische en thermische bewerkingen die de ruwe cacaobestanddelen, suikerkristallen en vetten omzetten in een gladde, homogene pasta. De efficiëntie van deze transformatie hangt sterk af van drie cruciale fasen: Verkleining van de deeltjesgrootte van suiker , vetvloeibaar maken en mengen , en micromalen van cacaonibs en droge ingrediënten . Wanneer deze fasen niet worden geoptimaliseerd, worden fabrikanten geconfronteerd met langere conchetijden, een hoger energieverbruik en eindproducten met een korrelig mondgevoel of een inconsistente viscositeit.
Deze gids richt zich op praktische, datagestuurde methoden om de verwerking van cacao-invoer en massaraffinage te verbeteren door het strategische gebruik van industriële vergruizers, smelttanks en kogelmolensystemen. We zullen de rol van elke apparatuurcategorie onderzoeken bij het bereiken van de beoogde deeltjesgrootteverdeling (doorgaans 18-30 micron voor premium chocolade), terwijl de doorvoersnelheden boven 500 kg/u in continue lijnen worden gehandhaafd.
Op basis van operationele gegevens verzameld in middelgrote zoetwarenfabrieken, presenteren de volgende paragrafen meetbare verbeteringen in de raffinage-efficiëntie wanneer procesparameters correct zijn gekalibreerd. Als u bijvoorbeeld de suikerdeeltjesgrootte vóór het mengen verkleint van 200 micron naar 40 micron, kan de daaropvolgende maaltijd in de kogelmolen met wel 35 procent worden verkort.
2. Voorbereiding van grondstoffen: cacao-invoer en verpulveren van suiker
Cacao-invoer – de massastroom van cacaobonen, cacaomassa en suiker naar de raffinagelijn – bepaalt de consistentie van de tussenliggende slurry. Variaties in voedingssnelheden of deeltjesgrootteverdeling veroorzaken stroomafwaartse fluctuaties in de maalefficiëntie. Voor een stabiele toevoer zijn twee parallelle processen nodig: suiker wordt verpulverd tot een fijn poeder, terwijl cacaomassa vloeibaar wordt gehouden door middel van temperatuurregeling.
2.1 Suikerverpulvering op hoge snelheid: het bereiken van een consistente poederstroom
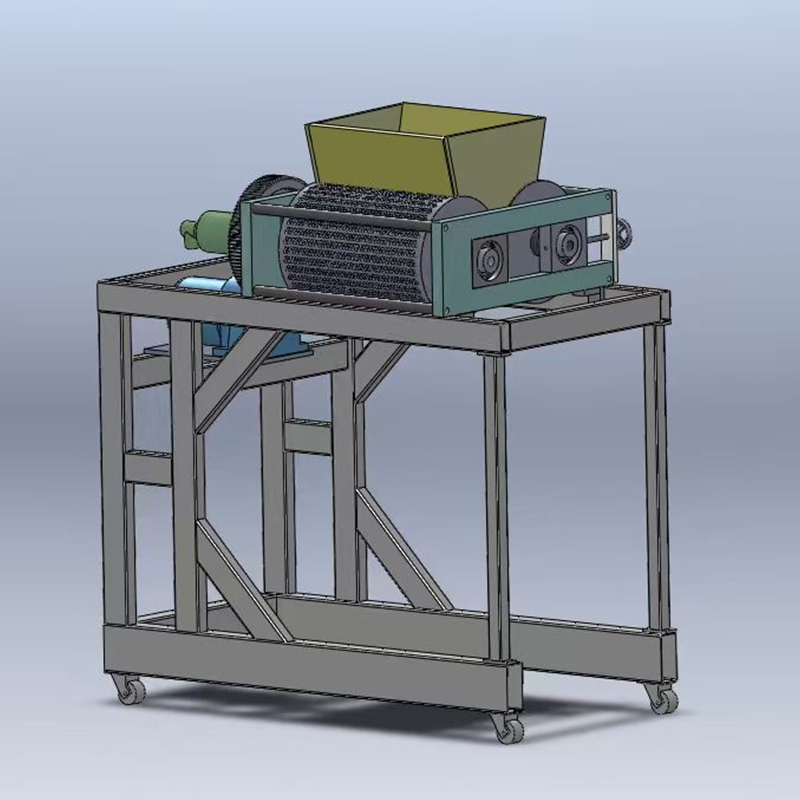
Kristalsuiker komt doorgaans in het proces terecht met een gemiddelde deeltjesgrootte van 400-600 micron. Zonder voormalen overbelasten deze grote kristallen de kogelmolen, wat leidt tot plaatselijke oververhitting en ongelijkmatige verkleining. De SFJ Hoge snelheid suikervergruizer lost dit op door gebruik te maken van een penschijfslijpmechanisme dat werkt bij tipsnelheden van meer dan 100 m/s. Bij deze snelheid breken suikerkristallen langs splijtvlakken, waardoor een fijn poeder ontstaat waarvan 90 procent van de deeltjes kleiner is dan 100 micron.
Veldgegevens van een zoetwarenfabriek die 2,5 ton suiker per dienst verwerkte, toonden aan dat het overschakelen naar een hogesnelheidsvergruizer de D90 van de voorgemalen suiker (90e percentieldeeltjesgrootte) verminderde van 210 micron naar 74 micron. Dankzij dit fijnere suikerpoeder kon de stroomafwaartse kogelmolen in slechts 3,5 uur een uiteindelijke chocolademassa D90 van 22 micron bereiken – een reductie van 1,2 uur vergeleken met het gebruik van ongemalen suiker.
Belangrijkste operationele parameters voor het verpulveren van suiker:
- Rotortipsnelheid: 90-110 m/s (aanpassen op basis van de suikerhardheid)
- Classificatorsnelheid: 2000-4000 tpm om de topsnedegrootte te regelen
- Luchtdebiet: 1200-1800 m³/u om schermverblinding te voorkomen
- Doeldeeltjesgrootte: D90 ≤ 80 micron voor melkchocolade; ≤ 60 micron voor pure chocolade
Operators moeten het stroomverbruik en de lagertemperaturen nauwlettend in de gaten houden. Een toename van het stroomverbruik van meer dan 15 procent boven de basislijn duidt op versleten maalpennen of overmatig vocht in de suiker (meer dan 0,5 procent). Het inbouwen van een ontvochtigde luchttoevoer naar de vergruizer kan vochtgerelateerde agglomeratie verminderen.
3. Vetliquefactie en massamenging: de rol van temperatuurgecontroleerd smelten
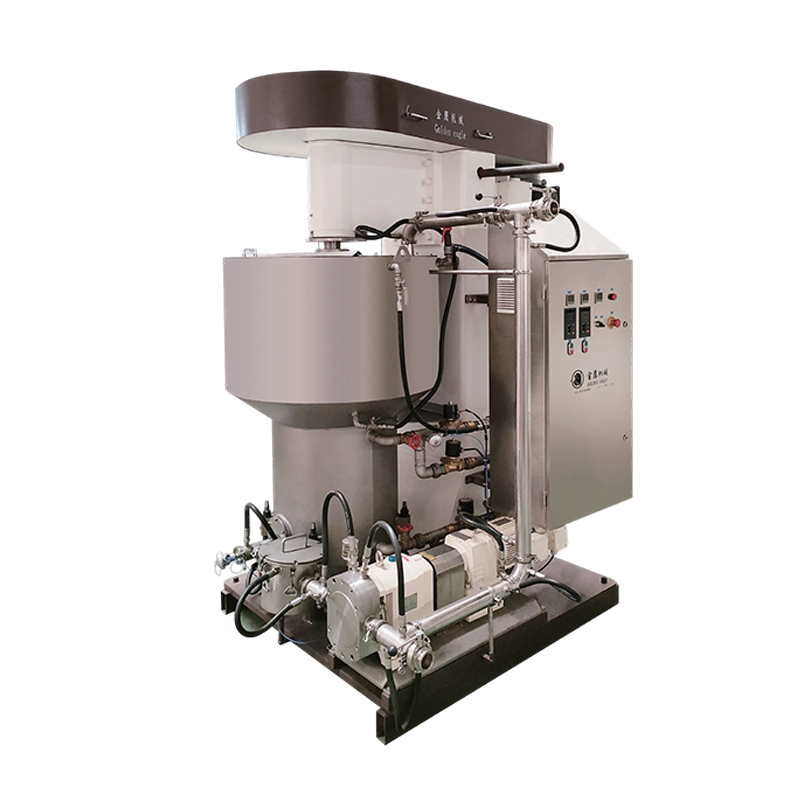
Cacaoboter en andere plantaardige vetten moeten volledig vloeibaar worden gemaakt voordat ze de vaste deeltjes gelijkmatig kunnen omhullen. Vet dat gedeeltelijk kristallijn blijft, leidt tot slechte dispersie en agglomeraten die het raffinageproces overleven. De RYJ vetsmelttank integreert een verwarmingssysteem met mantel en een roerder met lage schuifkracht om vetten te smelten met behoud van hun polymorfe stabiliteit.
3.1 Continu vetsmelten en massale levering
Moderne smelttanks werken continu: vetblokken of vlokken komen aan één kant binnen, gaan over verwarmde oppervlakken (water- of thermische oliemantels bij 50-60°C) en komen er weer uit als een heldere vloeistof. Een cruciaal ontwerpkenmerk is de verhouding tussen warmtewisselingsoppervlak en volume – idealiter boven 12 m²/m³ voor snel smelten zonder plaatselijke hotspots. De RYJ-tank bereikt dit door een mantel met kuiltjes en interne schotten die turbulente stroming bevorderen.
In een praktisch geval verminderde een fabrikant die 800 kg/uur pure chocolade produceerde de vetsmelttijd van batch- naar continue verwerking. De RYJ-tank handhaafde de vetuitlaattemperatuur op 45°C ± 1,5°C, met een verblijftijd van 18 minuten. Deze consistente vettoevoer elimineerde het eerdere probleem van ondergesmolten vetdeeltjes die als stippen in de uiteindelijke chocolade verschenen.
Integratie van massaleveringspompen
Na de smelttank brengt een lobbenpomp of excentrische excentrische pomp het vloeibaar gemaakte vet over naar het mengvat waar het wordt gecombineerd met suikerpoeder en cacaomassa. De pomp moet een pulsatievrije stroom leveren om luchtinsluiting te voorkomen. Er worden tandwielpompen met frequentieregelaars aanbevolen, waarbij de uitlaatdruk tussen 2 en 4 bar wordt gehouden.
| Parameter | RYJ vetsmelttank Typical Range | Effect op raffinage |
|---|---|---|
| Smelttemperatuur | 45-55°C (cacaoboter) | Zorgt voor volledige vloeibaarmaking zonder de smaak aan te tasten |
| Roersnelheid | 20-40 tpm | Voorkomt vetstratificatie en versnelt de warmteoverdracht |
| Verblijfstijd | 15-30 minuten | Brengt de smeltefficiëntie en thermische stabiliteit in evenwicht |
| Vetafvoer vocht | < 0,1 procent | Minimaliseert viscositeitsveranderingen in de uiteindelijke massa |
4. Verkleining van de deeltjesgrootte met kogelmolensystemen
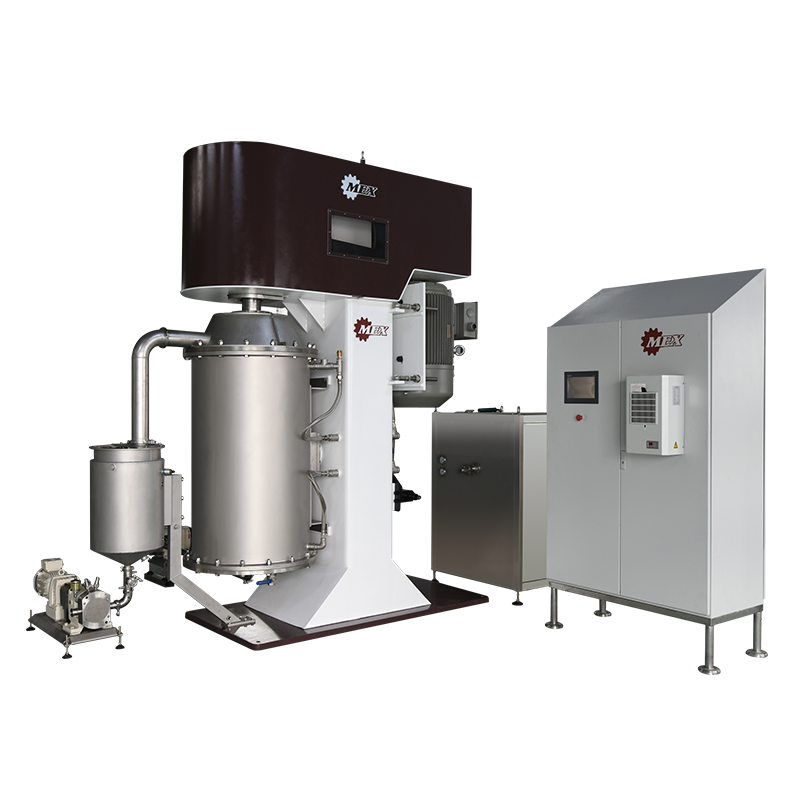
Kogelmalen blijft de meest gebruikte techniek voor het reduceren van vaste deeltjes in chocolademassa van enkele honderden micron tot het beoogde bereik van 15-35 micron. De QMJ-serie chocoladekogelmolen (nieuw) bevat verschillende innovaties om de efficiëntie van het micromalen te verbeteren: een horizontale maalkamer met roerarmen, een dynamische scheider en een koelsysteem met gesloten lus.
4.1 Hoe de QMJ-kogelmolen superieur chocolademalen bereikt
De kogelmolenmachine voor chocolade werkt volgens het principe van hoge energie-impact en slijtage. Binnen een stationaire cilindrische kamer worden kogels van chroomgelegeerd staal (diameter 8-15 mm) in beweging gebracht door een centrale roeras met schijf- of penwaaiers. De chocolademassa wordt continu door het bed van maalmedia gepompt. Deeltjes worden niet alleen gebroken door directe bal-deeltjes-bal-botsingen, maar ook door schuifkrachten die worden gegenereerd tussen bewegende ballen en de kamerwand.
Uit gegevens van een partij melkchocolade van 1500 kg bleek dat het gebruik van de nieuwe QMJ-serie het specifieke energieverbruik per ton geraffineerde massa met 18 procent verminderde in vergelijking met een conventionele verticale kogelmolen. De verbetering komt voort uit een gewijzigde roerdergeometrie die een meer uniforme balverdeling creëert en dode zones vermindert. De uiteindelijke deeltjesgrootteverdeling vertoonde een D50 van 16 micron en een D90 van 27 micron na 4 uur recirculerend malen.
4.2 Microfreesefficiëntie en kogelmolenparameters
Om te optimaliseren chocolade maalmachine prestaties moeten operators verschillende variabelen in evenwicht brengen:
- Balladingsverhouding: 60-75 procent van het kamervolume. Een lagere lading vermindert de impactfrequentie; een hogere lading verhoogt de stroperige verwarming.
- Snelheid roerwerkpunt: 8-12 m/s voor pure chocolade (hogere viscositeit) en 10-14 m/s voor melkchocolade. Een te hoge snelheid veroorzaakt kogelcentrifugeren en inefficiënt malen.
- Massastroomsnelheid: 300-800 kg/u per kamer van 500 liter. Hogere debieten verkorten de verblijftijd, waardoor het product grover wordt.
- Temperatuur koelmantel: 18-25°C om de chocolademassa onder de 45°C te houden, waardoor vetmigratie wordt voorkomen.
Een real-world optimalisatietest op een kogelmolen van 1000 kg toonde aan dat het verminderen van de kogeldiameter van 15 mm naar 10 mm de D90 deed afnemen van 33 µm naar 26 µm na dezelfde maalduur. De kleinere ballen hadden echter een 22 procent langere tijd nodig om dezelfde doorvoer te bereiken, omdat ze per botsing een lagere breukenergie vertonen. De optimale ballenmix volgt vaak een bimodale verdeling: 70 procent 12 mm balletjes en 30 procent 8 mm balletjes.
5. Het concheerproces: uiteindelijke verfijning en smaakontwikkeling
Na het malen in de kogel bevat de chocolademassa nog steeds vluchtige zuren (bijvoorbeeld azijnzuur uit cacaofermentatie) en heeft een ongelijkmatige vochtverdeling. De QYJ-serie chocoladeconchemachine vervult de dubbele rol van continu concheren – het afschuiven van de massa om alle vaste deeltjes met vet te bedekken – en het verdampen van ongewenste vluchtige stoffen.
5.1 Werkingsprincipes van de concheermachine
Moderne conchemachines gebruiken een longitudinale as met peddels of rotoren die de chocolademassa in beweging brengen bij gecontroleerde temperaturen (60-80°C voor pure chocolade, 45-55°C voor melkchocolade). De QYJ-serie implementeert een cyclus in drie fasen: droog concheren (aanvankelijk 2-4 uur) om vocht en zuren te verwijderen, pastafase (toevoegen van vetten) om de viscositeit te verminderen, en vloeibaar concheren (eindafschuiving) om de beoogde reologie te bereiken.
Industriële gegevens van een conche van 2000 kg toonden aan dat het verlengen van de droge conchefase van 2 naar 4 uur het uiteindelijke vochtgehalte verlaagde van 1,2 procent naar 0,8 procent. Deze verlaging van het vochtgehalte verbeterde de vloeibaarheid van de chocolade met 18 procent (gemeten aan de hand van de Casson-vloeigrens die daalde van 12 Pa naar 9,8 Pa). Langere conchetijden verhogen echter de energiekosten – een afweging die moet worden beoordeeld aan de hand van de productspecificaties.
Kritische concheparameters voor het behoud van de deeltjesgrootte
Hoewel concheren de deeltjesgrootte enigszins blijft verkleinen (doorgaans een verbetering van 2-5 micron in D90), is de belangrijkste impact ervan op de sensorische eigenschappen. Overconcheren (langer dan 12 uur) kan leiden tot vetafbraak en een vlak smaakprofiel. Het optimale eindpunt wordt geïdentificeerd wanneer de chocolademassa a bereikt viscositeit van 8-15 Pa·s bij 40°C en een afschuifsnelheid van 5 s⁻¹.
Integratie van de concheermachine met de output van de kogelmolen is van cruciaal belang. Als de kogelmolen een D90 boven de 35 micron produceert, kan de concheermachine deze niet efficiënt onder de 30 micron brengen – concheren levert slechts milde slijtage op. Daarom moet de kogelmolen een massa leveren die 5-10 micron fijner is dan het uiteindelijke doel.
6. Systeemintegratie: van invoer tot afgewerkte massa
Het optimaliseren van individuele machines levert beperkte voordelen op als de lijn niet in balans is. Een goed ontworpen cacao-invoer- en massaraffinagesysteem volgt een synchrone stroom: suikervergruizer → vetsmelttank → mengvat → kogelmolen → concheermachine. De grootte van de buffertank en de pompcapaciteit van elke fase moeten geschikt zijn voor de maximale doorvoer van de stroomafwaartse machine.
6.1 Continue versus batchconfiguraties
Continue raffinagelijnen (met behulp van de QMJ-kogelmolen met een dynamische recirculatielus) kunnen een output van 800-1200 kg/u bereiken met stabiliteit van de deeltjesgrootte. Hoewel batchsystemen eenvoudiger te controleren zijn, hebben ze te lijden onder langere stilstandtijden tijdens het vullen en legen. In de onderstaande tabel worden typische prestatiestatistieken vergeleken:
| Parameter | Doorlopende lijn (kogelmolen conche) | Batchlijn (zelfstandige kogelmolen) |
|---|---|---|
| Doorvoer (kg/u) | 800-1500 | 400-800 |
| D90-consistentie (std dev) | ±1,5 µm | ±3,2 µm |
| Specifieke energie (kWh/ton) | 85-110 | 130-160 |
| Omschakeltijd (uren) | 0,5 (tussen recepten) | 2-3 |
Voor fabrikanten die meerdere recepten (bijvoorbeeld pure, melk, witte chocolade) op dezelfde dag produceren, vermindert een doorlopende lijn met snelspoelmogelijkheden het risico op productbesmetting. Het CIP-vriendelijke ontwerp van de QYJ-conchemachine maakt spoelen met plantaardige olie in minder dan 30 minuten mogelijk.
7. Procesbeheersing en datagestuurde optimalisatie
Realtime monitoring van deeltjesgrootte, massatemperatuur en motorbelastingen maakt voorspellende aanpassingen mogelijk. Laserdiffractiesensoren die na de kogelmolen en vóór de schelp zijn geïnstalleerd, geven onmiddellijke feedback. Wanneer de D90 het instelpunt overschrijdt (bijvoorbeeld 28 µm), kan het systeem de snelheid van de recirculatiepomp automatisch verhogen of de voedingssnelheid verlagen.
7.1 Belangrijke prestatie-indicatoren voor massaraffinage
- Raffinage-efficiëntieverhouding: (Totale oppervlaktetoename per kWh) – waarden boven 2,5 m²/kWh duiden op goede prestaties.
- Temperatuurstijging: Mag in de kogelmolen niet hoger zijn dan 0,5°C per minuut; snellere stijgingen duiden op onvoldoende koeling of overmatige ballading.
- Specifieke doorvoer: kg eindmassa per liter maalkamervolume per uur – doelstellingen boven 2,2 voor pure chocolade.
Eén faciliteit verminderde de tijd voor het malen van kogels met 17 procent na het installeren van een trillingssensor op de molenbehuizing. De sensor detecteerde een geleidelijke toename van de trillingsamplitude als gevolg van versleten roerpennen, waardoor gepland onderhoud mogelijk was voordat er een catastrofale storing zou optreden. Na het onderhoud werd de deeltjesgrootteverdeling aanzienlijk kleiner (de D90-variatie daalde van ±4 µm naar ±1,8 µm).
8. Onderhoud en probleemoplossing Veelvoorkomende raffinageproblemen
Zelfs goed geoptimaliseerde systemen komen afwijkingen tegen. Hieronder vindt u een gestructureerde gids voor probleemoplossing voor typische problemen in raffinage van chocolademassa .
8.1 Veel voorkomende problemen en corrigerende maatregelen
- Zanderig mondgevoel / hoge D90: Controleer de slijtage van het kogelmolenmedium – kogels verliezen 1-2 mm diameter per 500 bedrijfsuren. Vervang wanneer 80 procent van de ballen te klein is.
- Overmatig energieverbruik: Controleer of de suikervergruizer D90 < 80 µm bereikt. Grove suiker overbelast de kogelmolen.
- Viscositeitspieken: Meet het vetgehalte – voor een daling van 2 procent vet moet 0,5-1 procent lecithine worden toegevoegd.
- Vetbloei na bewaring: Onvolledige tempering, maar kan ook voortkomen uit variatie in de deeltjesgrootte. Zorg ervoor dat de uiteindelijke D90 < 30 µm is.
Preventieve onderhoudsschema's moeten een wekelijkse inspectie van de roerarmen van de kogelmolen en een maandelijkse kalibratie van de temperatuursensoren op de RYJ-smelttank omvatten. Uit een casestudy van een fabriek van 5 ton/dag bleek dat de overstap van reactief naar voorspellend onderhoud de ongeplande stilstand in zes maanden tijd met 62 procent verminderde.
9. Toekomstige richtingen in de cacao-invoer- en maaltechnologie
De industrie evolueert naar volledig geautomatiseerde raffinagelijnen met op AI gebaseerde voorspelling van de deeltjesgrootte. Ultrasone inline-sensoren en machine learning-algoritmen kunnen de optimale kogelmolenparameters voorspellen voor verschillende herkomsten van cacaobonen. Bovendien zijn er hybride systemen in opkomst die straalmalen en kogelmalen combineren voor ultrafijne (<15 µm) chocolade die wordt gebruikt bij omhullingstoepassingen.
Voor kleine tot middelgrote producenten zijn er modulaire systemen die de QYJ-serie chocoladeconchemachine met de QMJ-kogelmolen in een enkele skid wordt het vloeroppervlak met 40 procent verminderd in vergelijking met traditionele lay-outs. Deze modulaire ontwerpen vereenvoudigen ook het reinigen en wisselen.
10. Veelgestelde vragen
Vraag 1: Wat is de ideale deeltjesgrootte voor premium chocolade na het malen in de kogel?
Premium pure chocolade vereist doorgaans een D90 (90 procent van de deeltjes) van minder dan 25 micron, met een D50 van ongeveer 15-18 micron. Melkchocolade kan iets grover zijn (D90 < 30 micron) omdat melkpoeder de korreligheid maskeert. Deeltjesgroottes groter dan 35 micron zijn waarneembaar als zanderig op de tong.
Vraag 2: Hoe vaak moeten de maalmedia in een chocoladekogelmolen vervangen worden?
Chroomstalen kogels verliezen doorgaans 1-2 mm in diameter per 800-1000 bedrijfsuren. Inspecteer de ballen elke 500 uur; vervangen als meer dan 30 procent kleiner is dan 8 mm (vanaf 12 mm). Media van verschillende afmetingen (bijvoorbeeld 60 procent 12 mm, 40 procent 8 mm) bieden vaak de beste maalefficiëntie.
Vraag 3: Kan een enkele vetsmelttank zowel cacaoboter als melkvet bedienen?
Ja, maar tussen de verschillende vetten is een grondige reiniging vereist om kruisbesmetting van smaken te voorkomen. De gladde binnenkant van de RYJ Fat Melting Tank en de klep met spoelbodem maken snelle CIP-cycli (clean-in-place) mogelijk. Voor de continue productie van meerdere recepten kunt u twee speciale smelttanks overwegen.
Vraag 4: Wat is het typische energieverbruik voor het raffineren van 1 ton chocolademassa?
In een geoptimaliseerde lijn met een snelle suikervergruizer, kogelmolen en schelp, varieert de totale specifieke energie van 90 tot 130 kWh per ton. Ongeveer 60 procent wordt verbruikt door de kogelmolen, 25 procent door concheren en 15 procent door hulpapparatuur (pompen, ventilatoren, koeling).
Vraag 5: Welke invloed heeft vocht in suiker op het raffinageproces?
Suiker met een vochtgehalte van meer dan 0,8 procent veroorzaakt agglomeratie in de vergruizer en kogelmolen. Kleverige deeltjes blokkeren de zeven en verminderen de maalefficiëntie. Het drogen van de suikertoevoer of het gebruik van een luchtontvochtiger op de luchtinlaat van de vergruizer kan dit probleem verzachten.
Vraag 6: Is continu concheren beter dan batchconcheren voor de smaakontwikkeling?
Continu concheren (bijvoorbeeld in de QYJ-serie) biedt een betere reproduceerbaarheid en een lagere energie per kilogram. Batchconcheren biedt echter meer flexibiliteit voor kleine batches en speciale recepten. Beide kunnen een uitstekende smaak bereiken als de parameters correct zijn ingesteld.
V7: Wat is de maximale verwerkingscapaciteit van een chocoladebollenmolen uit de QMJ-serie (nieuw)?
Het nieuwe QMJ-model met een kamer van 600 liter kan tot 1500 kg/u in continue recirculatiemodus voor melkchocolade verwerken. Voor donkere chocolade met een hoge viscositeit is de doorvoer doorgaans 800-1000 kg/uur. De werkelijke output is afhankelijk van de beoogde fijnheid en het vetgehalte van het recept.