

Hoe verbetert industriële apparatuur voor het omhullen van chocolade de consistentie van de coating?
De rol van omhulapparatuur in moderne zoetwarenlijnen
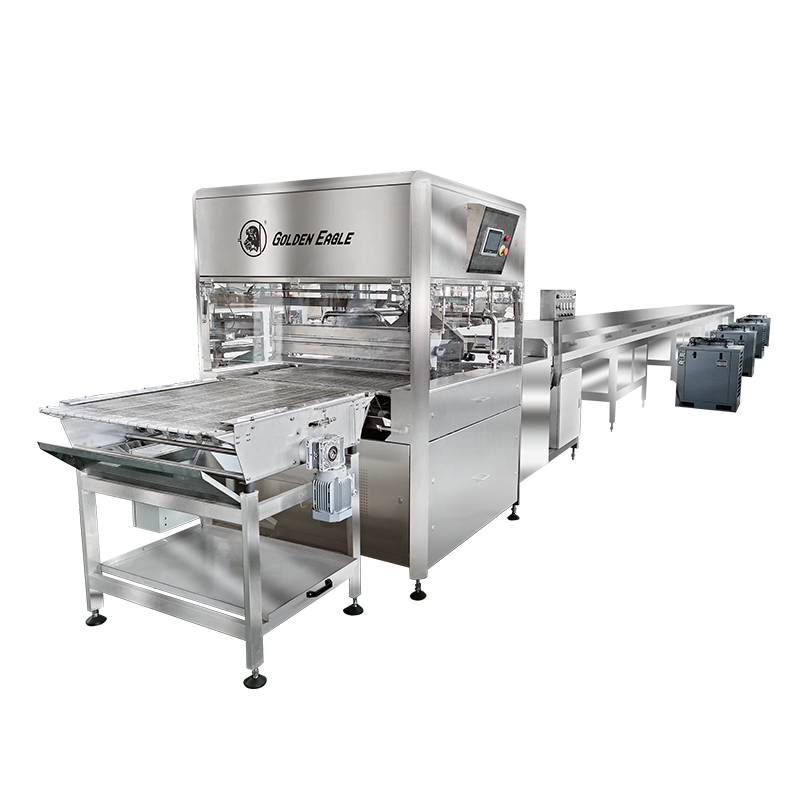
Consistente chocoladedekking is een van de moeilijkste problemen bij de productie van zoetwaren. Een koekjes-, wafeltje-, notencluster- of snoepcentrum dat met de hand door een bad gaat, zal ongelijkmatige lagen, luchtzakken en druppelsporen oppikken die onmiddellijk op het winkelschap verschijnen. Dit is precies het probleem dat a chocolade omhullingslijn is ontworpen om op te lossen. In plaats van de producten afzonderlijk te dopen, draagt een enrobeer de artikelen op een bewegende gaasband door een gordijn van getempereerde chocolade, brengt een gecontroleerde onderlaag aan en verwijdert vervolgens de overtollige coating met gekalibreerde luchtmessen voordat het product een koeltunnel binnengaat.
De productafstand op de invoerband, de doorstroomsnelheid van het gordijn en de luchtmesdruk werken allemaal met elkaar in wisselwerking. Dat is de reden dat een faciliteit die eenvoudigweg de grootste beschikbare machine koopt zonder deze instellingen aan te passen aan het daadwerkelijke product, vaak een slechtere consistentie krijgt dan een kleinere, correct gespecificeerde lijn.
Voor fabrieksmanagers die nieuwe coatingcapaciteit evalueren, gaat de beslissing zelden over het al dan niet automatiseren, maar over welke configuratie van omhullingsapparatuur past bij de productmix, het doorvoerdoel en de reeds bestaande vloerindeling. In dit artikel wordt uiteengezet hoe omhullingsapparatuur mechanisch functioneert, hoe prestatiegegevens er doorgaans uitzien op verschillende schaalniveaus, en hoe geautomatiseerde coating kan worden vergeleken met handmatige of semi-geautomatiseerde methoden, waarbij gebruik wordt gemaakt van meetbare criteria in plaats van marketingclaims. Het behandelt ook de defectpatronen die het vaakst optreden als een lijn verkeerd is geconfigureerd, samen met de onderhoudsgewoonten die ervoor zorgen dat een systeem binnen de toleranties blijft draaien gedurende jaren van continu gebruik in plaats van maanden.
Zoetwaren-, bakkerij- en snackproducenten benaderen deze apparatuur vanuit verschillende uitgangspunten. Een bakkerij die een coatingstap toevoegt aan een bestaande wafel- of koekjeslijn, is meestal bezig met het achteraf inbouwen van een omhuller in een vaste vloerlengte, terwijl een zoetwarenproducent die een nieuwe faciliteit bouwt meer vrijheid heeft om de koeltunnel en het reservoir te dimensioneren rond volumedoelen op lange termijn. Beide groepen hebben er baat bij om dezelfde reeks mechanische basisprincipes te doorlopen voordat specifieke modellen worden vergeleken.
Hoe een industriële chocolade-enrobeer een product verwerkt
Op functioneel niveau voert omhullingsapparatuur vier verschillende handelingen achter elkaar uit, en elke fase heeft zijn eigen tolerantievereisten. Het begrijpen van deze volgorde is belangrijk omdat een knelpunt of een verkeerde uitlijning in een bepaald stadium drie stappen later als een defect zal verschijnen, waardoor de hoofdoorzaak vaak moeilijk te traceren is op het eindproduct.
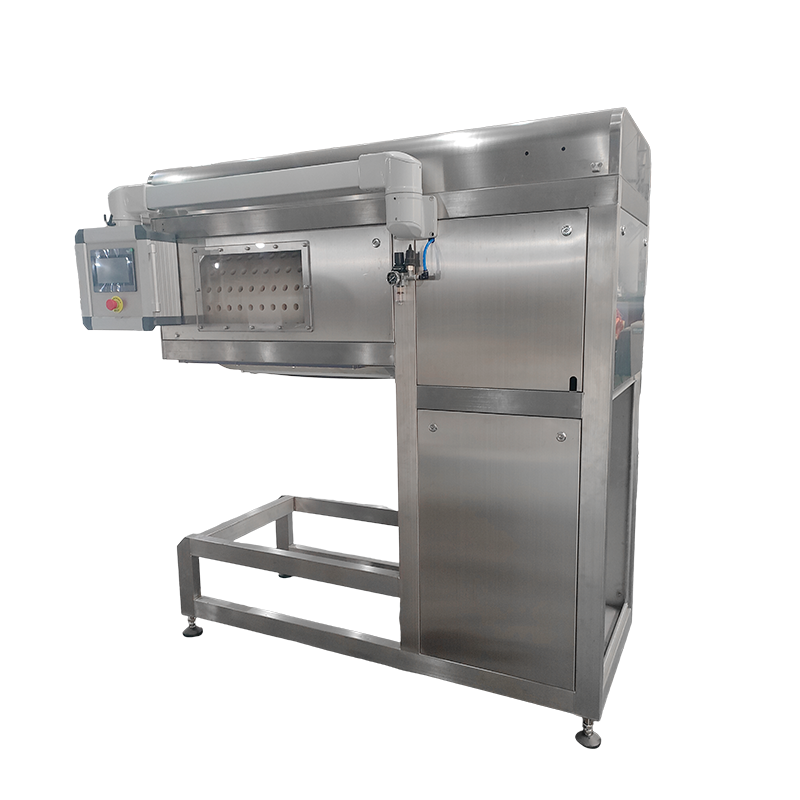
In de invoerfase wordt het product op een vaste afstand op een draadgaasband geplaatst, wat van cruciaal belang is omdat een ongelijke afstand er later voor zorgt dat chocolade een brug vormt tussen de artikelen of gaten in de dekking achterlaat. Een pre-bottomer, indien aangebracht, brengt een dunne basislaag aan, zodat het product niet aan het gaas blijft plakken en zodat de eindlaag een schone, afgedichte onderkant heeft in plaats van een gaastextuurpatroon. De hoofdomhullingskop laat vervolgens een doorlopend gordijn van getempereerde chocolade over het bewegende product vallen, waardoor de bovenkant en zijkanten volledig onder water komen te staan. Luchtmessen die direct na het gordijn zijn geplaatst, verwijderen overtollige chocolade door een gekalibreerde luchtdruk over de bandbreedte te richten, wat het uiteindelijke gewicht en de gelijkmatigheid van de coating veel meer bepaalt dan het gordijn zelf. Ten slotte gaat het gecoate product door een koeltunnel met meerdere zones, waar de temperatuur geleidelijk wordt verlaagd om de glans vast te houden en te knappen zonder bloei te veroorzaken.
Kerncomponenten die de coatingkwaliteit bepalen
Elke SJP-serie chocolade-omhullijn en vergelijkbare industriële systemen delen een gemeenschappelijke reeks subsystemen, maar de bouwkwaliteit en controleprecisie van elk subsysteem is wat een lijn scheidt die nauwe toleranties hanteert van een lijn die binnen één ploegendienst afwijkt.
| Onderdeel | Primaire functie | Typische tolerantie-impact |
|---|---|---|
| Tempereereenheid | Behoudt de kristalstructuur van de chocolademassa | Plus of min 0,5 graden stabiliteit |
| Gordijn hoofd | Zorgt voor een gelijkmatige coatingstroom over de bandbreedte | Gewichtsverschil tussen de banden is minder dan 3 procent |
| Luchtmes montage | Snijdt overtollige coating af tot de beoogde dikte | Coatinggewicht in kleine stappen verstelbaar |
| Mesh riemaandrijving | Transporteert het product met een constante, gesynchroniseerde snelheid | Snelheidsverschil minder dan 1 procent |
| Koeling tunnel | Fixeert de coating zonder vetophoping te veroorzaken | Gradiëntregeling in meerdere zones |
| Onderste recirculatiepomp | Brengt overtollige chocolade terug naar het reservoir | Voorkomt pooling en viscositeitsdrift |
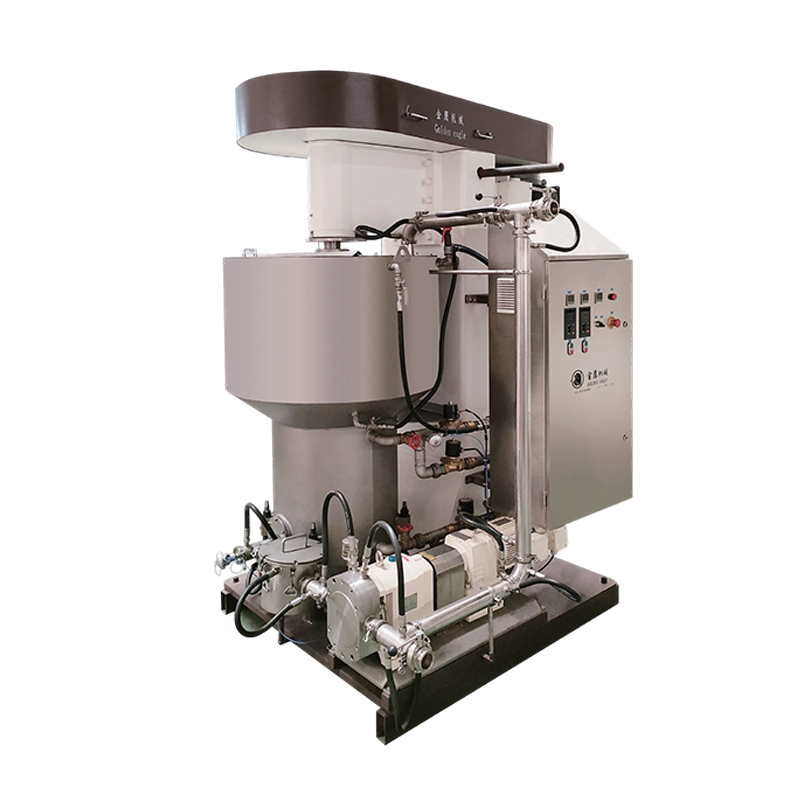
De tempereereenheid verdient bijzondere aandacht omdat dit het enige onderdeel is dat het meest verantwoordelijk is voor het uiterlijk van het eindproduct. Chocolade die te weinig getemperd is, krijgt een dof, streperig oppervlak en heeft de neiging om binnen enkele dagen na verpakking te bloeien, terwijl overgetemperde chocolade te snel in de omhuller zelf kan uitharden, waardoor de gordijnkop verstopt raakt. Systemen met gesloten temperatuurfeedback over de smelt-, ontlaat- en opslagtanks hanteren een smaller werkbereik dan systemen die afhankelijk zijn van handmatige thermostaatcontroles.
Doorvoerbenchmarks over lijnconfiguraties heen
De lijncapaciteit wordt gewoonlijk gespecificeerd aan de hand van de bandbreedte en de bandsnelheid, maar het aantal dat er operationeel toe doet is de coatingproductie per uur, aangezien dat bepaalt of de omhuller gelijke tred kan houden met een stroomopwaartse doseer- of baklijn. De onderstaande grafiek geeft vaak aangehaalde doorvoerbereiken weer over vier typische bandbreedteklassen die worden gebruikt in coatingtoepassingen voor zoetwaren en bakkerijen.
Deze cijfers veranderen afhankelijk van de productdichtheid, het beoogde coatinggewicht en of de lijn een pre-bottomer-passage uitvoert. Ze moeten dus worden behandeld als planningsbereiken in plaats van als gegarandeerde cijfers voor een specifiek product. Een faciliteit die een lichte wafel bedekt, zal aan de bovenkant van een bereik zitten, terwijl een dichte notencluster met een zwaarder doellaaggewicht langzamer zal draaien op dezelfde apparatuur.
Precisie van temperatuurregeling gedurende een productiecyclus
Een van de prestatie-indicatoren die meer over het hoofd wordt gezien, is hoe goed een lijn de chocoladetemperatuur vasthoudt terwijl deze gedurende een dienst van acht uur continu draait. Grote temperatuurschommelingen tijdens lange runs zijn een veel voorkomende bron van intermitterende glans- en bloeiproblemen die moeilijk te diagnosticeren zijn omdat ze niet bij elke batch voorkomen.
Gesloten systemen die continu de badtemperatuur meten en de verwarmingselementen in kleine stappen aanpassen, hebben een veel smaller bereik dan lijnen die afhankelijk zijn van periodieke handmatige controles. Dit is het belangrijkst bij langere runs, omdat een lijn die zelfs maar anderhalve graad afwijkt over meerdere uren een product kan verschuiven van goed getemperd naar merkbaar ondergetemperd zonder enig duidelijk triggerpunt.
Operationele opmerking: Temperatuurlogboeken die afzonderlijk uit de tempereerunit en het omhullingsbad worden gehaald, zijn nuttiger voor het oplossen van problemen dan een enkele gecombineerde meting, omdat de twee zones onafhankelijk van elkaar kunnen afwijken als een recirculatiepomp te klein is voor het tankvolume.
Omhullijn versus handmatig coaten: een gestructureerde vergelijking
Fabrikanten die overstappen van handmatig dompelen of kleine batchtanks naar een continue lijn wegen meestal vijf praktische factoren af in plaats van één enkel kostencijfer. De onderstaande radarvergelijking geeft op relatieve schaal een score aan geautomatiseerde overtrekapparatuur ten opzichte van handmatig coaten, op basis van algemeen gerapporteerde operationele resultaten.
Het patroon dat consequent naar voren komt, is dat handmatig coaten alleen voordeel oplevert vanwege de lage initiële kosten en, voor zeer kleine batches of sterk op maat gemaakte items, de flexibiliteit bij het instellen. Op elke andere as, inclusief de consistentie van de laagdikte en het volume dat een enkele operator per uur kan verwerken, scoort geautomatiseerde apparatuur aanzienlijk hoger. Dit is de reden waarom handmatig dompelen vaak blijft bestaan bij ambachtelijke of zeer lage volumes, terwijl elke faciliteit die meer dan een paar honderd kilogram per ploeg produceert, doorgaans vindt dat de arbeidskosten en het defectpercentage alleen al een grens rechtvaardigen. De kloof wordt nog groter zodra de verpakkings- en herbewerkingskosten worden meegerekend, omdat inconsistente handmatige coating de neiging heeft om een groter aantal artikelen te genereren die moeten worden herbewerkt of gedegradeerd voordat ze de detailhandelsverpakking bereiken.
Apparatuurspecificaties afstemmen op uw productlijn
Kiezen tussen enrobeerconfiguraties komt neer op het afstemmen van een handvol specificaties op het daadwerkelijke product dat wordt gecoat, in plaats van eenvoudigweg de grootste beschikbare machine te selecteren. De volgende factoren hebben doorgaans de meeste invloed op de uiteindelijke beslissing.
- Bandbreedte in verhouding tot de productvoetafdruk en de vereiste baanafstand om te voorkomen dat er chocoladebruggen tussen de artikelen ontstaan
- Of er een pre-bottomer nodig is, dat hangt ervan af of het product anders aan een kale gaasband zou blijven plakken
- De lengte van de koeltunnel in verhouding tot de bandsnelheid, omdat te kleine tunnels het product slechts gedeeltelijk laten uitharden bij de uitvoer
- Reservoircapaciteit en afmetingen van de recirculatiepomp in verhouding tot het dagelijkse productievolume
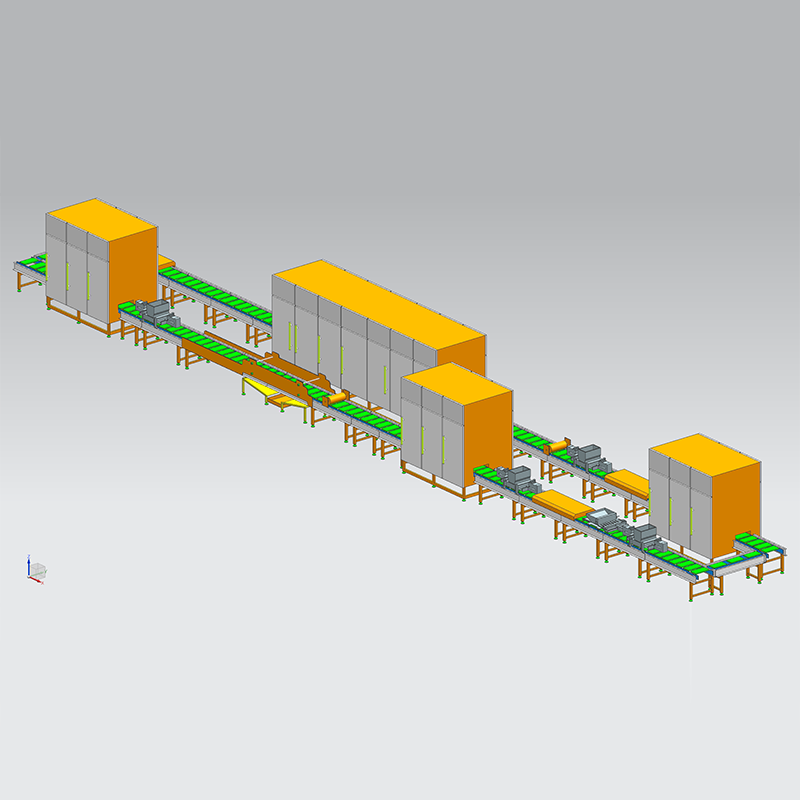
- Beschikbare vloerlengte, omdat omhullingslijnen met geïntegreerde koeltunnels aanzienlijk langer kunnen lopen dan de omhullingskop alleen
Faciliteiten die gemengde productsoorten op dezelfde lijn draaien, moeten ook afwegen hoe snel het coatinggewicht en de bandsnelheid tussen runs kunnen worden aangepast, omdat frequente wisselingen op een lijn die is gebouwd voor een enkele vaste instelling uitvaltijd veroorzaken die het doorvoervoordeel waar de apparatuur in de eerste plaats voor was aangeschaft, teniet doet.
Het is ook de moeite waard om te plannen voor toekomstige volumegroei, in plaats van zich strikt aan de huidige productie te houden. Het later toevoegen van een tweede omhuller, nadat tijdens de oorspronkelijke installatie nooit rekening was gehouden met de vloeroppervlakte en nutsaansluitingen, is doorgaans veel verstorender en duurder dan het specificeren van een iets groter reservoir of een modulair tunnelgedeelte aan de voorkant. Door de nutsvoorzieningen te beoordelen, inclusief de persluchtcapaciteit voor de luchtmessen en de koelbelasting voor de koeltunnel, naast de mechanische specificaties, wordt een veel voorkomende kloof vermeden waarbij de omhuller zelf de juiste afmetingen heeft, maar de ondersteunende fabrieksinfrastructuur niet.
Onderhoudspraktijken die de levensduur verlengen
Omhulapparatuur werkt continu met een voedingsproduct dat stolt bij contact met koele oppervlakken, wat betekent dat de onderhoudsroutines enigszins verschillen van die voor algemene productiemachines. Er zijn drie gebieden die verantwoordelijk zijn voor de meeste ongeplande downtime.
| Onderhoudsgebied | Aanbevolen frequentie | Foutmodus indien overgeslagen |
|---|---|---|
| Reinigen en spannen van gaasriemen | Dagelijks tot wekelijks | Chocolade buildup causing belt tracking issues |
| Inspectie van het mondstuk van het luchtmes | Wekelijks | Ongelijkmatig coatinggewicht over de bandbreedte |
| Ontkalken van de tempertank | Maandelijks | Verminderde warmteoverdracht en temperatuurafwijking |
| Koeling tunnel coil check | Driemaandelijks | Onvoldoende uithardingstijd, wat leidt tot zacht uitvoerproduct |
Reinigingsschema's zijn bij chocolade belangrijker dan bij veel andere coatingmedia, omdat restproduct dat een nacht in het reservoir achterblijft, opnieuw zal kristalliseren met een andere vetstructuur dan vers getempereerde chocolade, en het de volgende ochtend opnieuw in het bad doen zonder de juiste hertemperering is een veel voorkomende, vermijdbare oorzaak van oppervlaktebloei bij de eerste batches van een nieuwe ploegendienst.
Door een schriftelijk logboek bij te houden van spuitdopinspecties, controles van de riemspanning en de ontkalkingsdata van de tank, wordt het ook veel gemakkelijker om een langzame prestatievermindering op te merken voordat deze volledig stilvalt. Veel ongeplande downtime-gebeurtenissen bij omhullingsapparatuur zijn terug te voeren op een onderhoudsinterval dat een keer is overgeslagen en nooit meer is ingehaald, en niet op een plotseling defect aan een onderdeel. Daarom levert een eenvoudige, terugkerende checklist meestal een groter rendement op dan welk afzonderlijk diagnoseapparaat dan ook.
Productcategorieën die het meeste baat hebben bij omhullen
Niet elk gecoat product heeft een volledig doorlopende lijn nodig, maar een breed scala aan categorieën bereikt een volumedrempel waarbij omhullingsapparatuur de meer praktische keuze wordt boven handmatig dompelen of pannen. De volgende categorieën zijn de meest voorkomende kandidaten voor een toegewijde enrober.
- Wafels, koekjes en koekjes, waarbij een gelijkmatige bodemafdichting voorkomt dat de bodem ongecoat blijft of aan een kale gaasband blijft plakken
- Notenclusters en mueslirepen, die een zwaarder coatinggewicht vereisen en profiteren van een nauwkeurige luchtmescontrole om te voorkomen dat er zich rond onregelmatige vormen verzamelt
- Gedroogd fruit en stukjes trailmix, waarbij de kleine afmetingen het handmatig dippen arbeidsintensief maken in verhouding tot de productie
- IJsrepen en bevroren nieuwigheden, die een snel uithardende gordijnpassage nodig hebben voordat het product zacht wordt op de band
- Snoepcentra en pralines, waarbij een consistente schaaldikte zowel het uiterlijk als de houdbaarheid beïnvloedt
Elk van deze categorieën stelt verschillende eisen aan dezelfde kernsubsystemen. Een bevroren nieuwigheidslijn geeft bijvoorbeeld voorrang aan de snelheid van het gordijn en een korte uithardingstijd boven de reservoircapaciteit, terwijl een lijn met notenclusters prioriteit geeft aan het bereik van luchtmessen omdat de producten zelf onregelmatig en compact zijn. Door te beoordelen in welke categorie een faciliteit valt voordat de bandbreedte of tunnellengte wordt gespecificeerd, blijft het gesprek over de afmetingen van de apparatuur gebaseerd op het daadwerkelijke product in plaats van op algemene cijfers.
Veelvoorkomende coatingdefecten en hun onderliggende oorzaken
De meeste kwaliteitsproblemen die terug te voeren zijn op het omhullen van apparatuur vallen in een klein aantal terugkerende patronen. Door te herkennen welk subsysteem verantwoordelijk is voor een bepaald defect, wordt de tijd voor het oplossen van problemen aanzienlijk verkort, omdat operators anders de neiging hebben eerst de verkeerde regeling aan te passen.
| Defect | Waarschijnlijke oorzaak | Te controleren subsysteem |
|---|---|---|
| Ongelijkmatige laagdikte over de bandbreedte | Verkeerd uitgelijnde of gedeeltelijk geblokkeerde luchtmesmondstukken | Luchtmes montage |
| Doffe of streperige oppervlakteafwerking | Chocolade out of temper before reaching the curtain | Tempereereenheid |
| Kale of zichtbare basis op eindproduct | Ontbrekende of verkeerd aangepaste pre-bottomerpas | Pre-bottomer |
| Product plakt aan elkaar bij de uitvoer | Onvoldoende verblijftijd van de koeltunnel | Koeling tunnel length or belt speed |
| Chocolade pooling around product base | Overmatige gordijnstroom in verhouding tot de luchtmesdruk | Gordijn hoofd and air knife balance |
Omdat deze defecten vaak met tussenpozen aan het licht komen in plaats van op elke eenheid, is het doorgaans productiever om te volgen welke dienst, producttype of omgevingsconditie met het probleem correleert dan het reactief aanpassen van de machine na een enkele gemarkeerde batch. Vooral de omgevingsvochtigheid en de planttemperatuur kunnen de prestaties van de koeltunnel veranderen, zelfs als alle interne instellingen hetzelfde blijven. Daarom registreren sommige faciliteiten de kameromstandigheden naast productkwaliteitscontroles tijdens seizoensovergangen.
Veelgestelde vragen
Vraag 1: Wat is het verschil tussen een omhuller en een dompelmachine?
Een dompelmachine dompelt individuele items doorgaans onder in een statisch of licht geagiteerd chocoladebad, terwijl een omhuller een continu systeem is waarbij het product onder een chocoladegordijn op een gaasband beweegt, gevolgd door het bijsnijden van een luchtmes en een speciale koeltunnel. Enroers zijn gebouwd voor continue productie in grote volumes, terwijl dompelapparatuur geschikt is voor kleinere of meer ambachtelijke producties.
Vraag 2: Hoe wordt de laagdikte gecontroleerd op een omhullingslijn?
De laagdikte wordt voornamelijk bepaald door de druk en hoek van het luchtmes en niet zozeer door de gordijnstroom zelf. Het gordijn brengt een volledige overtollige laag aan en de luchtmessen blazen het overtollige materiaal weg om een gewenste dikte over te laten, die doorgaans in kleine stappen kan worden verfijnd om aan de eisen van het productgewicht te voldoen.
Vraag 3: Wat veroorzaakt chocoladebloei op omhulde producten?
Bloei wordt meestal veroorzaakt door onjuiste temperering, temperatuurschommelingen tijdens het afkoelen of opslag van het eindproduct in fluctuerende warme en koele omstandigheden na verpakking. Het ziet eruit als een dofgrijze of witte oppervlaktefilm en hoewel het geen voedselveiligheidsprobleem is, wordt het behandeld als een kwaliteitsfout omdat het het uiterlijk en de textuur aantast.
Vraag 4: Kan één omhullijn meerdere productsoorten verwerken?
De meeste lijnen kunnen een reeks productvormen en -formaten verwerken binnen de grenzen van de bandbreedte en de lengte van de koeltunnel, op voorwaarde dat het coatinggewicht, de bandsnelheid en de pre-bottomer-instellingen tussen de runs worden aangepast. Faciliteiten met zeer gevarieerde productmixen moeten de omschakeltijd bevestigen voordat ze een specifieke configuratie selecteren.
Vraag 5: Hoe lang moet een koeltunnel zijn?
De vereisten voor de tunnellengte zijn afhankelijk van de bandsnelheid en het beoogde coatinggewicht, omdat dikkere coatings en hogere bandsnelheden beide de tijd verlengen die nodig is voordat de chocolade volledig is uitgehard voordat het product de uitvoer bereikt. Dit wordt doorgaans berekend op basis van de combinatie van de benodigde verblijftijd en de loopbandsnelheid van de specifieke lijn.