

Hoe bereikt de chocoladekogelmolen uit de QMJ-serie een cacaofijnheid van minder dan 20 micron?
Waarom deeltjesgrootte de grootste hefboom is in chocoladetextuur
Elke ervaren chocolademaker leert uiteindelijk dezelfde les: receptaanpassingen kunnen alleen veel opleveren als de deeltjesstructuur van de massa verkeerd is. De menselijke tong detecteert vaste deeltjes zodra deze groter zijn dan grofweg 25 tot 30 micron. Daarom bepaalt de maalfase, en niet de ingrediëntenlijst, uiteindelijk of een chocolade zijdezacht of korrelig aanvoelt. Cacaobestanddelen, suikerkristallen en melkpoeder beginnen allemaal veel grover dan deze drempel, soms in het bereik van 100 tot 200 micron, rechtstreeks uit het voormengen, en er is een gecontroleerd mechanisch reductieproces voor nodig om de gehele deeltjespopulatie onder de waarnemingsgrens te brengen.
Dit is waar een chocolade maalmachine gebouwd rond stalen media werkt dat eenvoudig mengen of concheren alleen niet kan worden bereikt. Concheren ontwikkelt smaak en beheert vocht en viscositeit, maar het is een relatief slecht hulpmiddel voor het afbreken van harde suiker- en cacaofragmenten. Het fijnmalen moet eerst gebeuren, en dit moet consistent gebeuren bij elke batch, anders zal de volgende fase van de smaakontwikkeling proberen deeltjes te polijsten die nog steeds te groot zijn om ooit glad aan te voelen.
Ondermaatse deeltjes brengen ook hun eigen risico met zich mee. Door cacaobotersuspensies ver onder het doelbereik te malen, wordt het oppervlak dat met vet moet worden bedekt vergroot, wat de viscositeit verhoogt en latere verwerkingsstappen zoals temperen en vormen moeilijker kan maken. Het doel is niet simpelweg kleiner, het is een smalle en voorspelbare deeltjesgrootteverdeling die past bij de beoogde productcategorie, of het nu gaat om een couverture voor omhullen, een samengestelde coating of een vulpasta.
Waarom één enkel gemiddeld getal niet het hele verhaal vertelt
Twee batches kunnen dezelfde gemiddelde fijnheidswaarde rapporteren en toch merkbaar anders aanvoelen op de tong. Wat net zo belangrijk is als het gemiddelde, is de spreiding van de verdeling: een batch waarin bijna alle deeltjes strak rond de 20 micron clusteren, zal gladder aanvoelen dan een batch met hetzelfde gemiddelde, maar een lange staart van te grote fragmenten is nog steeds aanwezig. Dit is een van de redenen waarom ervaren kwaliteitsteams naar meer dan één grindometerstand kijken voordat ze een batch vrijgeven, aangezien een smalle verdeling een sterkere voorspeller is van het mondgevoel dan alleen de gemiddelde waarde.
Het consistent bereiken van die smalle verdeling is grotendeels afhankelijk van de verblijftijd in de maalkamer en hoe gelijkmatig de massa wordt blootgesteld aan het mediabed. Een machine die de massa ongelijkmatig kanaliseert en een deel ervan de zones met de hoogste afschuiving laat passeren, zal altijd een grotere spreiding produceren, ongeacht hoe lang de totale cyclus duurt. Daarom zijn het kamerontwerp en de uniformiteit van de stroom net zo belangrijk als het ruwe slijpvermogen.
Hoe de QMJ-serie chocoladekogelmolen Reduceert vaste cacaobestanddelen tot fijne deeltjesgrootte
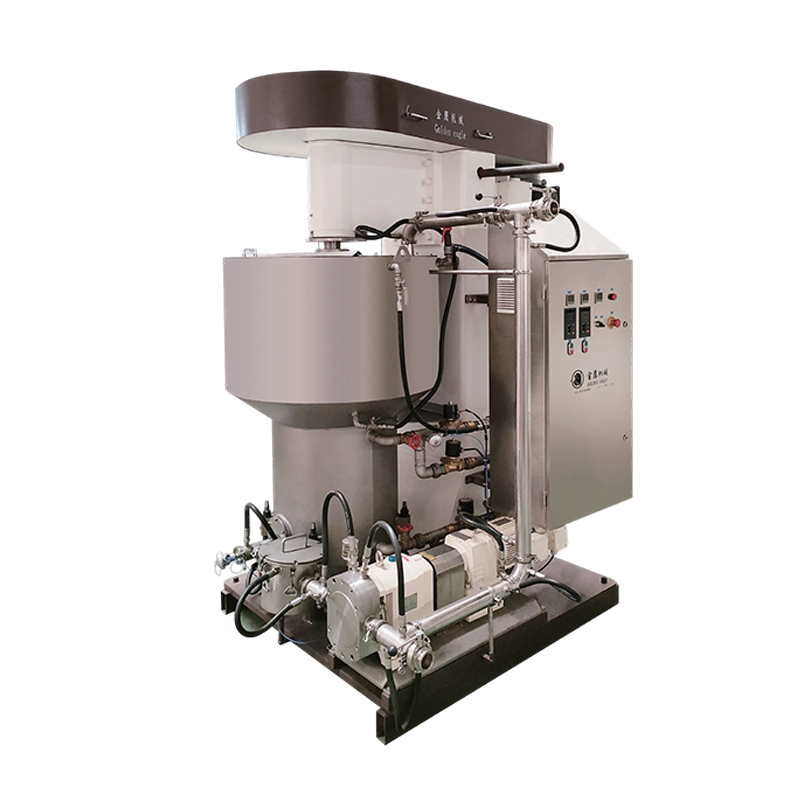
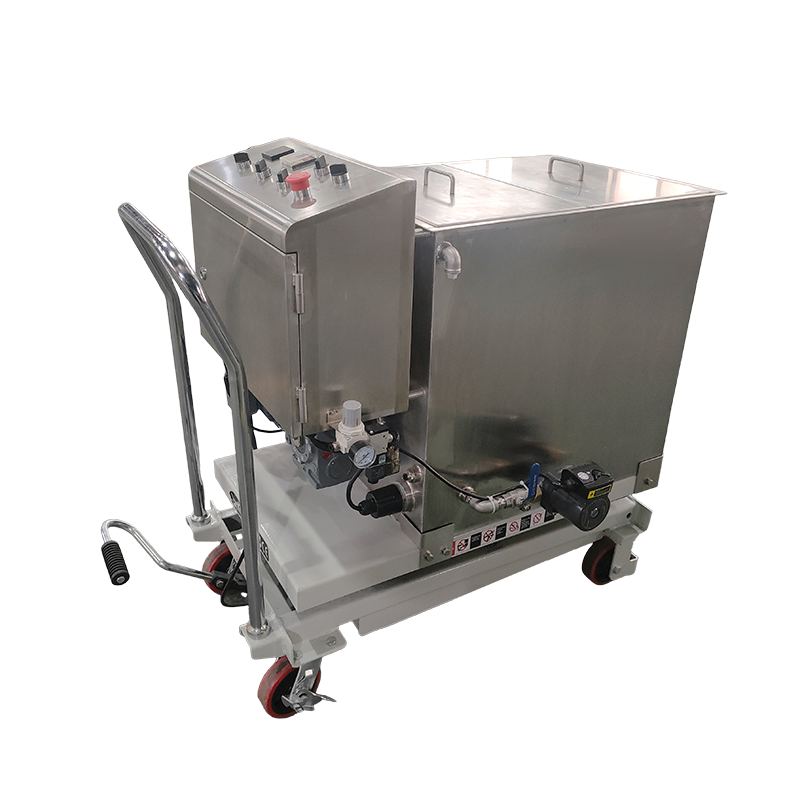
Een kogelmolen voor chocolade werkt volgens een eenvoudig mechanisch principe: de voorgemengde massa wordt door een verticale maalcilinder gepompt, gevuld met geharde stalen of keramische kralen, aangedreven door een roterende as. Wanneer de korrels onder gecontroleerde afschuiving botsen met de gesuspendeerde deeltjes, worden de grove fragmenten van vaste suiker- en cacaobestanddelen geleidelijk gebroken. De massa wordt vervolgens vanuit een van een mantel voorziene opslagtank terug door de maalkamer gerecirculeerd, passage na passage, totdat de hele batch de beoogde fijnheid bereikt in plaats van alleen het deel dat er als eerste doorheen stroomde.
Temperatuurregeling is net zo belangrijk als de mechanische actie zelf. Wrijving in de maalkamer genereert warmte, en als die warmte niet wordt beheerd via een watermantel rond zowel de tank als de cilinder, kan de vetfase oververhit raken, het kristalgedrag veranderen of ongewenste smaakveranderingen versnellen. Een goed ontworpen cacao molen houdt de massa gedurende de gehele cyclus binnen een smal temperatuurbereik, zodat de enige variabele die in de loop van de tijd verandert de deeltjesgrootte is en niet de viscositeitsdrift veroorzaakt door temperatuurschommelingen.
Processtroom: van voormix tot afgewerkte fijnheid
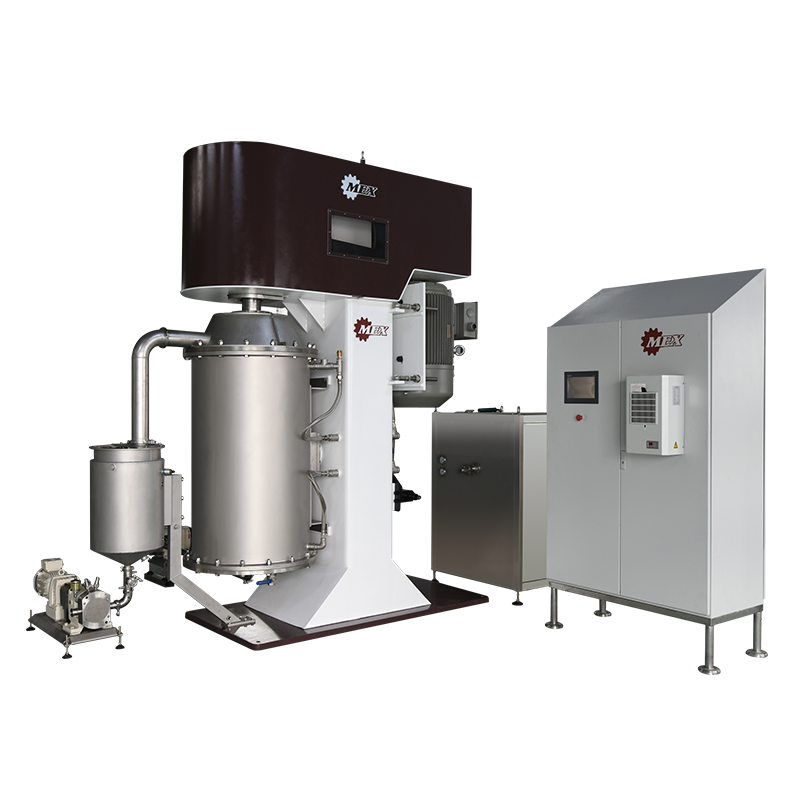
Omdat de kralen zelf geleidelijk slijten, moet het ontwerp van de molen ook rekening houden met mediascheiding, waarbij de maalelementen binnen de kamer blijven terwijl de vloeibaar gemaakte massa vrijelijk door een fijne zeef bij de uitlaat kan stromen. Deze scheidingsfase wordt vaak over het hoofd gezien in oppervlakkige beschrijvingen van kogelfrezen, maar toch is het een van de meest storingsgevoelige componenten in de dagelijkse bedrijfsvoering en heeft het een directe invloed op zowel de productzuiverheid als hoe vaak de machine moet worden geopend voor onderhoud.
Mediagrootte kiezen voor de batch die voorhanden is
De diameter van de hiel is geen vaste instelling; het is een variabele die ervaren operators aanpassen aan het recept. Grotere parels leveren meer slagkracht en zijn beter geschikt voor de eerdere fase van een cyclus, wanneer de deeltjes nog relatief grof zijn, terwijl kleinere parels dichter op elkaar worden gepakt en meer contactpunten per passage creëren, wat de laatste polijstfase bevordert, waar de resterende deeltjes al klein zijn en frequentere, zachtere schokken nodig hebben in plaats van brute kracht. Het uitvoeren van een hele batch op een enkele kraalgrootte is een veel voorkomende kortere weg waardoor de vroege fase ondermaats of de laatste fase minder efficiënt blijft dan zou kunnen.
De batchviscositeit verschuift ook naarmate de fijnheid verbetert en het vet een groter totaal deeltjesoppervlak bedekt, dus dezelfde rotatiesnelheid die de massa efficiënt verplaatste aan het begin van een cyclus moet mogelijk later worden verlaagd om overmatige warmteopbouw in een dikkere suspensie te voorkomen. Dit is een subtiele aanpassing die het verschil maakt tussen een batch die op schema eindigt en een batch die een paar tienden van een micron te kort komt voor het beoogde doel.
Hoe de fijnheidscurve eruit ziet tijdens een slijpcyclus
Fijnheidsreductie is niet lineair. Het eerste uur malen verwijdert doorgaans de grootste en meest kwetsbare deeltjes snel, waardoor een steile daling ontstaat op elke fijnheid-versus-tijd-grafiek. Naarmate de resterende deeltjes kleiner worden en moeilijker te breken zijn, vertraagt het tempo van de verbetering. Daarom gaan operators die alleen naar de vroege curve kijken er soms van uit dat de machine krachtiger is, of dat de batch sneller klaar is dan in werkelijkheid het geval is.
Fijnheidsreductie tijdens een typische maalcyclus
In praktische termen is deze curve de reden waarom de meeste operators de fijnheid met regelmatige tussenpozen controleren met een draagbare micrometer of grindometer, in plaats van alleen op een vaste timer te vertrouwen. De omgevingstemperatuur, de versheid van de maalmedia en de verhouding cacaoboter tot vaste stoffen in het voormengsel verschuiven allemaal waar de curve vlakker wordt. Een batch met een hoger vetgehalte maalt over het algemeen sneller omdat de deeltjes met minder weerstand door het mediabed bewegen, terwijl het bij een mager recept met meer droge vaste stoffen langer duurt om hetzelfde eindpunt te bereiken.
Door de molen ver voorbij het punt van afnemende opbrengst te laten draaien, wordt energie verspild en wordt onnodige slijtage aan zowel de kralen als de asafdichtingen toegevoegd zonder het mondgevoel noemenswaardig te verbeteren. De meest efficiënte operators beschouwen de curve als een stopsignaal en niet als een doelwit dat moet worden overschreden.
Fijnheid bereikt in elke fase van mechanische reductie
Door het algehele proces in afzonderlijke fasen op te delen, wordt het gemakkelijker om vast te stellen waar een batch ondermaats presteert. Een grove voorvermaling verwerkt de grootste suikerkristallen, een voorvermaling brengt de massa in een werkbare suspensie en de kogelmolen zelf voert zowel een primaire reductie als een laatste polijstgang uit. Elke trap heeft zijn eigen realistische uitgangsbereik, zoals hieronder weergegeven.
Typische uitvoerfijnheid per verwerkingsfase
| Verwerkingsfase | Uitvoerfijnheid | Primair doel |
|---|---|---|
| Grove verliefdheid | Ongeveer 150um | Breek ruwe suiker en korrelfragmenten af |
| Voorslijppas | Ongeveer 85um | Creëer een verpompbare suspensie |
| Kogelmolen primair | Ongeveer 35um | Verkleining van de bulkdeeltjesgrootte |
| Kogelmolen eindpolijstmiddel | Ongeveer 20um | Bereik het sensorische gladheidsdoel |
Het overslaan van de fase vóór het malen en het rechtstreeks in de maalmolen voeren van een te grove massa is een van de meest voorkomende oorzaken van ongelijkmatige resultaten, omdat te grote fragmenten het mediascheidingsscherm kunnen blokkeren of de molen dwingen veel langer te draaien dan de nominale cyclustijd doet vermoeden.
Het is ook de moeite waard om op te merken dat deze marges verschuiven naarmate de samenstelling van de recepten toeneemt. Een couvertureformulering met een hoog vetgehalte heeft de neiging om elke fase iets sneller te doorlopen dan een magere samengestelde coating met een hoger vaste stofgehalte, simpelweg omdat het extra vet als smeermiddel werkt tussen de deeltjes en de maalmedia. Faciliteiten met een brede productmix houden vaak een korte referentietabel als deze bij de hand voor elke belangrijke formulering, in plaats van te vertrouwen op een enkele generieke cyclustijd voor elke batch die door de lijn komt.
Batchslijpen vergeleken met continue raffinagesystemen
Producenten met een gewicht van a kogelmolen voor chocolade Tegen een continue raffinagelijn met meerdere cilinders moeten we in werkelijkheid kiezen tussen twee verschillende productiefilosofieën. Batchsystemen, zoals a QMJ Batchtype kogelmolen Verwerk een vaste hoeveelheid massa van begin tot eind in één tank voordat u verder gaat, waardoor het wisselen van recepten eenvoudig is en de kapitaalkosten beheersbaar blijven voor kleine en middelgrote bedrijven. Continue systemen duwen de massa door een reeks kamers in een ononderbroken stroom, waarbij faciliteiten worden bevoordeeld die dezelfde formulering 24 uur per dag gebruiken bij hogere volumes.
Batchslijpen versus continu raffineren: prestatieprofiel
Het bovenstaande radarprofiel illustreert eerder een gemeenschappelijk afwegingspatroon dan een universele regel. Batchmaal malen scoort doorgaans hoger op het gebied van receptwisselsnelheid en kapitaalefficiëntie, omdat een enkele tank binnen enkele uren kan worden gereinigd en opnieuw kan worden geladen met een andere formulering, terwijl een continue lijn vaak een volledige spoelcyclus moet uitvoeren om kruisbesmetting tussen recepten te voorkomen. Continue systemen gaan over het algemeen vooruit met een aanhoudende doorvoer zodra een faciliteit zich engageert voor een beperkt productassortiment met een groot volume, omdat de massa nooit stopt met bewegen door de kamers.
Fijnheidscontrole en homogeniteit kunnen voor beide formaten vergelijkbaar zijn als de apparatuur de juiste afmetingen heeft en wordt onderhouden. Daarom komt de beslissing meestal neer op de productiemix en niet alleen op de ruwe maalcapaciteit.
Waar de QMJ-1 Batchtype chocoladekogelmolen Past in een productielijn
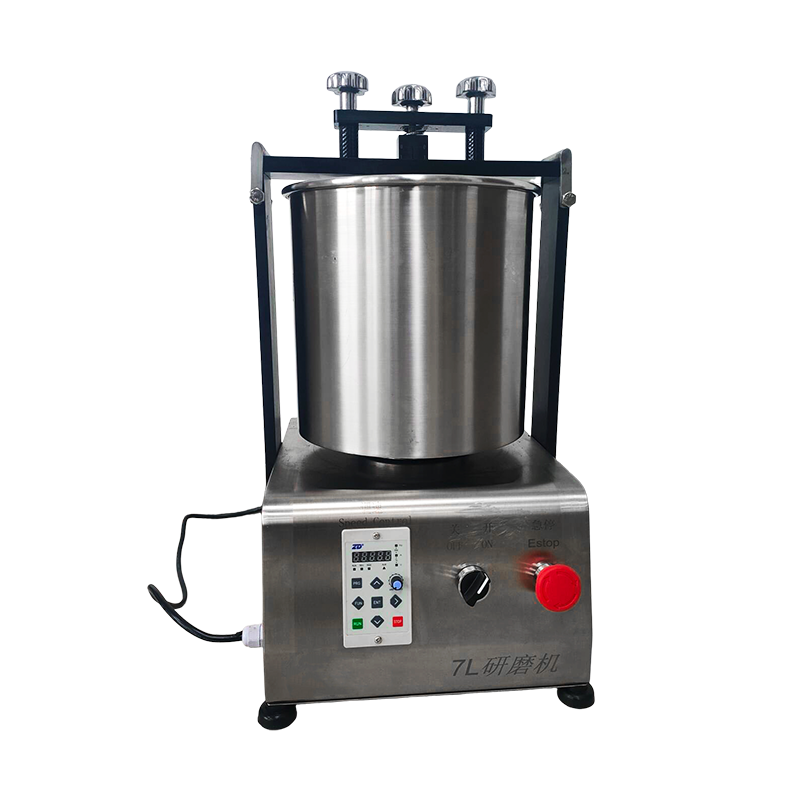
Kleinere batchmachines bezetten een specifieke niche in het bredere landschap van de productie van chocolade en zoetwaren. Ze komen vaak voor in faciliteiten die meer behoefte hebben aan flexibiliteit dan aan ruwe productie, waaronder ambachtelijke en ambachtelijke producenten die regelmatig receptwijzigingen uitvoeren, pilot- en productontwikkelingslijnen die nieuwe formuleringen valideren voordat een volledige productieverplichting wordt opgelegd, en middelgrote fabrikanten die een grotere continue lijn aanvullen met capaciteit voor speciale runs.
Deze machineklasse functioneert ook goed als een cacaobonen maalmachine aanvulling eerder in een proces, waarbij cacaonibs of likeur worden geraffineerd voordat het wordt gemengd met suiker en melkcomponenten, aangezien hetzelfde recirculatiemaalprincipe van toepassing is, ongeacht of de input een afgewerkte cacaomassa is of een meer geconcentreerde likeurstroom.
Naast chocolade zelf wordt dezelfde mechanische benadering vaak toegepast op notenboters, zaadpasta's en bepaalde smeerselformuleringen die een vergelijkbare reductie van grove deeltjes naar een gladde suspensie vereisen, wat deel uitmaakt van de reden waarom batch-kogelmolens vaak een veelzijdige armatuur zijn in zoetwarenfaciliteiten voor gemengde producten in plaats van apparatuur voor één doel.
Schalen van pilotbatches naar volledigere productieruns
Veel faciliteiten beginnen met een compacte batcheenheid, specifiek omdat het een ontwikkelingsteam in staat stelt een nieuwe formulering, verpakkingsconcept of seizoensproduct te valideren op een schaal die zo klein is dat bij een misstap geen grote hoeveelheid ingrediënten wordt verspild. Zodra een recept klaar is en de vraag groeit, vertalen dezelfde batch-maalprincipes zich doorgaans direct in een grotere tankgrootte, omdat de onderliggende fysica van media-impact en recirculatie niet verandert met het volume, maar alleen de doorvoer per cyclus. Dit maakt een kleine batchmolen tot een praktisch uitgangspunt in plaats van een apparaat dat buiten gebruik wordt gesteld zodra het volume toeneemt, omdat het speciale en beperkte productie blijft bedienen, zelfs nadat een grotere lijn online komt.
Operationele praktijken die de fijnheid batch na batch consistent houden
Consistentie is waar veel activiteiten meer waarde verliezen dan ze beseffen. Een machine die in staat is tot een uitstekende fijnheid op een goed uitgevoerde batch kan nog steeds ongelijke resultaten opleveren als een paar operationele gewoonten worden verwaarloosd.
- Zeef de binnenkomende suiker en droge ingrediënten vooraf om te grote klonten te verwijderen voordat ze ooit de mengtank bereiken.
- Houd de watertemperatuur van de mantel binnen het door de fabrikant gespecificeerde bereik, in plaats van deze te laten afdrijven door de omgevingsomstandigheden.
- Monsterfijnheid met vaste intervallen, waarbij elke keer dezelfde meetmethode wordt gebruikt om de metingen tussen batches vergelijkbaar te houden.
- Inspecteer het mediascheidingsscherm regelmatig op slijtage, omdat bij een beschadigd scherm korrels in de productstroom kunnen ontsnappen.
- Registreer de cyclustijd tegen de fijnheidsresultaten in de loop van de tijd om een referentiecurve op te bouwen die specifiek is voor elk recept.
Operators die de fijnheidsgegevens van tientallen batches bijhouden, komen er vaak achter dat de grootste bron van variatie niet de molen zelf is, maar inconsistente voormengselverhoudingen die de maalfase ingaan. Het aanscherpen van de stroomopwaartse mengcontrole verbetert vaak de herhaalbaarheid meer dan enige aanpassing aan de maalinstellingen.
Receptspecifieke documentatie is van belang omdat een formulering met een hoger aandeel cacaoboter zich onder afschuiving heel anders gedraagt dan een magere samengestelde coating, en het behandelen van elke batch met dezelfde vaste cyclustijd, ongeacht de samenstelling, een van de beter vermijdbare bronnen van verspilling van energie en inconsistent product is.
Onderhouds- en levensduuroverwegingen voor kogelmolensystemen
Slijpapparatuur die met schurende media onder continue mechanische belasting werkt, heeft voorspelbare slijtagepunten, en een basisonderhoudsschema verlengt zowel de levensduur als de productconsistentie.
| Onderdeel | Typisch controle-interval | Mislukkingssignaal om op te letten |
|---|---|---|
| Maalmedia (parels) | Elke 500-800 bedrijfsuren | Langzamere fijnheidsprogressie dan historisch gemiddelde |
| Asafdichtingen | Maandelijkse visuele inspectie | Zichtbare lekkage of productophoping op de afdichtingsbehuizing |
| Scheidingsscherm | Wekelijkse schoonmaakcyclus | Verminderde stroomsnelheid of overdracht van parels bij afvoer |
| Koelsysteem van de jas | Driemaandelijks ontkalken | Stijgende massatemperatuur onder normale belasting |
| Aandrijfmotor en lagers | Volgens schema van de fabrikant | Ongebruikelijke trillingen of geluiden tijdens het opstarten |
De meeste ongeplande downtime is terug te voeren op slechts twee of drie van deze componenten. Daarom is het opstellen van een eenvoudige checklist en het toewijzen ervan aan een specifieke dienst vaak effectiever dan erop te vertrouwen dat apparatuur gewoon blijft draaien totdat er iets kapot gaat. Van een machine die routinematig de kralen bijvult en de afdichting controleert, kan doorgaans worden verwacht dat hij zijn nominale fijnheidsprestaties gedurende vele jaren van reguliere productie zal behouden.
Veelgestelde vragen
Vraag 1: Welke deeltjesgrootte moet chocolade bereiken voor een zacht mondgevoel?
De meeste producenten streven naar een uiteindelijke fijnheid tussen 18 en 25 micron, omdat het menselijk gehemelte over het algemeen geen deeltjes onder dit bereik kan detecteren, terwijl formuleringen voor samengestelde coatings of vullingen soms een iets grover eindpunt toestaan, afhankelijk van de beoogde textuur.
Vraag 2: Hoe lang duurt een typische maalcyclus?
De cycluslengte varieert afhankelijk van de samenstelling van de batch en de beginfijnheid, maar twee tot vier uur is gebruikelijk om een voorgemengde cacao- en suikersuspensie in een batchmolen tot de gewenste fijnheid te brengen.
Vraag 3: Kan een chocoladekogelmolen andere producten dan chocolade verwerken?
Ja, hetzelfde recirculatiemaalprincipe wordt veel gebruikt voor notenboters, zaadpasta's, raffinage van cacaomassa en bepaalde smeersel- of vulformuleringen die een reductie vereisen van een grove suspensie tot een gladde pasta.
Vraag 4: Waarom wordt het malen aanzienlijk langzamer in de latere fase van een cyclus?
Naarmate deeltjes krimpen, worden ze moeilijker te breken en bieden ze minder weerstand voor de maalmedia om op in te werken, wat op natuurlijke wijze de fijnheidscurve afvlakt, ook al is de mechanische actie in de kamer niet veranderd.
Vraag 5: Wat is de grootste oorzaak van inconsistente fijnheid tussen batches?
Variatie in de voormengselverhouding die de molen binnenkomt, samen met afwijkende manteltemperatuur, zijn de twee meest voorkomende oorzaken, die beide meestal kunnen worden gecorrigeerd door strakkere procescontrole stroomopwaarts in plaats van veranderingen aan de molen zelf.