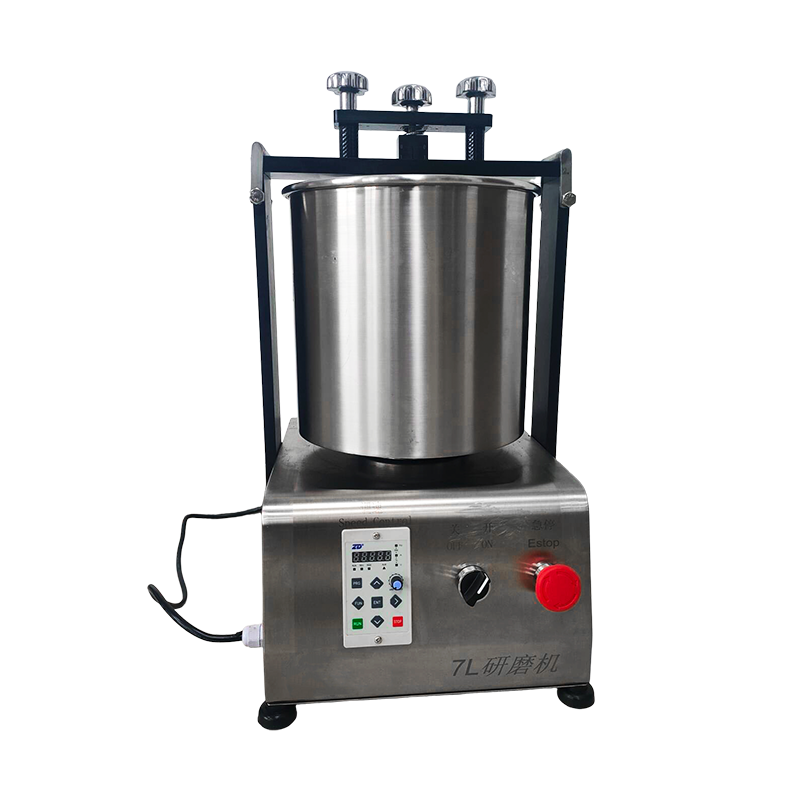


Hoe verkrijgt een snelle suikervergruizer superfijn poeder zonder de suiker te laten smelten?
Inzicht in de uitdaging van suikerverpulvering bij de chocoladeproductie
De transformatie van kristallijne suiker in superfijn poeder vertegenwoordigt een van de technisch meest veeleisende processen bij de productie van chocolade. Suikerkristallen genereren, wanneer ze mechanisch worden gemalen, aanzienlijke wrijvingswarmte. Deze hitte brengt een kritisch risico met zich mee: de sucrose begint bij ongeveer 30°C te smelten 160 graden Celsius En zelfs voordat deze drempel wordt bereikt, kan thermische degradatie karamelisering, verkleuring en ongewenste smaakveranderingen veroorzaken die de kwaliteit van het eindproduct in gevaar brengen.
Chocoladefabrikanten vereisen suikerdeeltjesgroottes variërend van 20 tot 30 micrometer voor premiumtoepassingen, vooral bij de productie van gladde chocoladecoatings, pralinévullingen en ganachebasissen. Het bereiken van deze fijnheid met behoud van de kristallijne structuur van de suiker vereist geavanceerde technische oplossingen die mechanische kracht in evenwicht brengen met thermisch beheer.
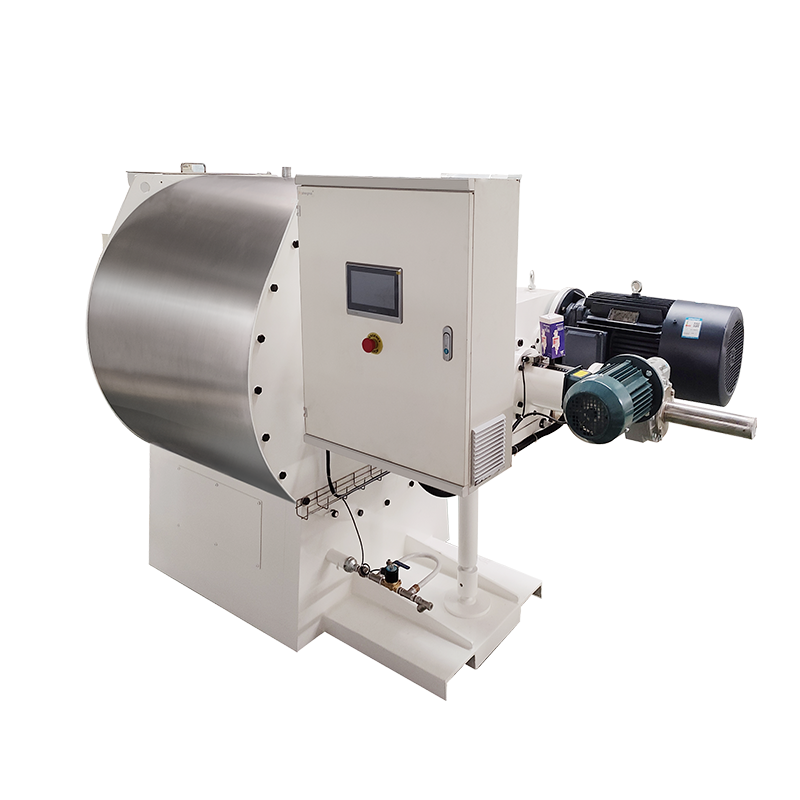
De Hoge snelheid chocoladesuikervergruizermachine pakt deze uitdagingen aan door middel van geïntegreerde koelsystemen, nauwkeurig ontworpen maalkamers en geavanceerde materiaalverwerkingstechnologieën. Door de onderliggende principes te begrijpen, kunnen inkoopprofessionals de specificaties van apparatuur effectief evalueren en weloverwogen investeringsbeslissingen nemen.
De Science of Thermal Management in High-Speed Grinding Operations
Mechanismen voor warmtegeneratie tijdens verpulvering
Snelle verpulvering genereert warmte via meerdere mechanismen. Impactslijpen, waarbij suikerkristallen botsen met roterende messen en kamerwanden, zet kinetische energie om in thermische energie. Afschuifkrachten tussen deeltjes en slijpoppervlakken creëren door wrijving extra warmte. Bij toerentallen hoger dan 3000 toeren per minuut Deze effecten versterken zich snel, waardoor de materiaaltemperatuur mogelijk toeneemt 40 tot 60 graden Celsius binnen enkele minuten na bediening.
De specific heat capacity of sucrose (approximately 1,25 joule per gram per graad Celsius ) betekent dat zelfs een bescheiden energie-input aanzienlijke temperatuurstijgingen kan veroorzaken bij de verwerking van grote volumes. Zonder tussenkomst kunnen batchtemperaturen de veilige drempelwaarden overschrijden, wat resulteert in het smelten van de suiker, het klonteren en vervuiling van de apparatuur, waardoor de productie wordt stopgezet en uitgebreide reinigingsprotocollen nodig zijn.
Cryogene en koelsysteemarchitecturen
Moderne vergruizers maken gebruik van meerlaagse koelstrategieën om optimale verwerkingstemperaturen te behouden. De primaire benadering omvat maalkamers met mantels, waar gekoeld water of voedselveilige koelvloeistof door een dubbelwandige constructie circuleert. Deze systemen houden doorgaans de kamerwandtemperaturen tussen 5 en 15 graden Celsius , waardoor een thermische put ontstaat die de gegenereerde warmte absorbeert voordat deze naar het product wordt overgebracht.
Geavanceerde systemen omvatten aanvullende koelmechanismen, waaronder:
- Injectiesystemen voor vloeibare stikstof voor verwerking bij ultralage temperaturen, waarbij de interne omgeving daaronder wordt gehandhaafd min 40 graden Celsius
- Luchtgekoelde lagerhuizen die warmtemigratie van aandrijfcomponenten naar de maalzone voorkomen
- Cryogene schroefdoseerders die suiker voorkoelen voordat deze de maalkamer binnengaat
- Vacuümondersteunde afvoersystemen die tegelijkertijd warmtebeladen lucht en fijne deeltjes verwijderen
Temperatuurbewakingssystemen met PT100-sensoren gepositioneerd op meerdere punten in het maalcircuit zorgen voor realtime gegevens, waardoor automatische aanpassing van de koelstromen of rotatiesnelheden mogelijk wordt wanneer drempelwaarden kritische waarden naderen.
Mechanische ontwerpprincipes voor efficiënte verkleining
Bladgeometrie en materiaalkeuze
De grinding mechanism relies on precisely engineered blades manufactured from high-grade stainless steel or tungsten carbide composites. Blade tip speeds in high-performance pulverizers reach 80 tot 120 meter per seconde , waardoor voldoende slagkracht wordt gegenereerd om suikerkristallen te breken, terwijl de contacttijd wordt geminimaliseerd die anders overmatige warmte zou overdragen.
De bladconfiguraties variëren op basis van de doeldeeltjesgrootteverdeling. Messen in hamerstijl blinken uit in de aanvankelijke grove reductie, terwijl pin-disc-opstellingen de fijnste deeltjesgrootte bereiken via meerdere impactcycli. Meertraps maalkamers bevatten steeds fijnere maalzones, waardoor deeltjes de doelspecificaties kunnen bereiken zonder oververwerking die onnodige warmte genereert.
Classificatie- en scheidingssystemen
Integrale luchtclassificatiesystemen scheiden deeltjes van de juiste grootte uit de maalstroom, waardoor overmatig malen wordt voorkomen en de thermische belasting wordt verminderd. Centrifugaalclassificatoren met instelbare snelheidsregelaars stellen operators in staat exacte snijpunten te specificeren, doorgaans variërend van 15 tot 100 micrometer afhankelijk van de toepassingsvereisten.
Dese systems operate on the principle of aerodynamic drag versus centrifugal force. Particles below the target size possess sufficient surface area-to-mass ratios that air drag overcomes centrifugal force, carrying them through the classifier outlet. Oversized particles remain in the grinding zone for additional processing cycles. This selective removal prevents unnecessary grinding of already-adequate particles, significantly reducing energy consumption and heat generation.
Overwegingen bij B2B-inkoop voor suikerverpulveringsapparatuur
Capaciteitsplanning en doorvoervereisten
Fabrikanten van industriële chocolade moeten de specificaties van de apparatuur afstemmen op de productiedoelstellingen. Hogesnelheidsvergruizers bieden doorvoercapaciteiten variërend van 100 tot 2000 kilogram per uur , afhankelijk van de modelconfiguratie en de doeldeeltjesgrootte. Fijnere maalvereisten verlagen doorgaans de doorvoersnelheid, wat ook wordt bereikt 20 micrometer deeltjes vereisen langere verblijftijden in de maalkamer vergeleken met 80 micrometer specificaties.
Productieplanners moeten de benodigde capaciteit berekenen op basis van:
- Dagelijks chocoladeproductievolume en suikergehaltepercentages
- Beperkingen in het bedrijfsschema en vereiste doorlooptijden van batches
- Seizoensgebonden schommelingen in de vraag die een piekcapaciteit noodzakelijk kunnen maken
- Toekomstige uitbreidingsplannen die schaalbare investeringen in apparatuur vereisen
Energie-efficiëntie en operationele kostenanalyse
Het stroomverbruik vertegenwoordigt een aanzienlijke operationele uitgave bij slijpbewerkingen met hoge snelheid. Motorwaarden voor industriële vergruizers variëren doorgaans van 15 tot 75 kilowatt , waarbij de energie-efficiëntie varieert op basis van het verfijning van het ontwerp. Premium-apparatuur omvat frequentieregelaars die het motortoerental moduleren op basis van de belastingsomstandigheden, waardoor het energieverbruik wordt verlaagd 20 tot 35 procent vergeleken met alternatieven met vaste snelheid.
Berekeningen van de totale eigendomskosten moeten het volgende omvatten:
| Kapitaalinvestering in apparatuur | Initiële aankoopprijs inclusief installatie en inbedrijfstelling |
| Energieverbruik | Jaarlijkse elektriciteitskosten gebaseerd op lokale energietarieven en bedrijfsuren |
| Onderhoudsuitgaven | Gepland onderhoud, vervanging van messen en renovatiecycli van lagers |
| Kosten koelsysteem | Waterbehandeling, onderhoud van koelapparatuur en levering van cryogene gassen |
| Impact van downtime | Verloren productiewaarde tijdens onderhouds- of reinigingsintervallen |
Naleving van voedselveiligheidsnormen
Apparatuur bestemd voor de productie van chocolade moet voldoen aan strenge hygiëne-eisen. Roestvrijstalen constructie met 304 of 316L kwaliteit specificaties zorgen voor corrosiebestendigheid en voorkomen vervuiling. Oppervlakteafwerkingen bereiken Ra 0,8 micrometer of gladder vergemakkelijken het reinigen en voorkomen bacteriële verzamelpunten.
Ontwerpkenmerken die de sanitaire werking ondersteunen zijn onder meer:
- Snelspansystemen voor demontage zonder gereedschap voor reiniging
- Afgedichte lagerhuizen voorkomen migratie van smeermiddel naar productzones
- Gladde interne lasnaden, vlak geslepen met omliggende oppervlakken
- Elektrische behuizingen met IP65-classificatie beschermen besturingssystemen tijdens wasprocedures
Integratie met chocoladeproductielijnen
Stroomopwaartse materiaalbehandeling
Een efficiënte werking van de vergruizer is afhankelijk van een consistente voertoevoer. Bulksuikerafgiftesystemen die gebruik maken van pneumatisch transport of schroefvijzels zorgen voor een stabiele materiaalstroom naar de maalkamer. Voorconditioneringsapparatuur, waaronder magnetische scheiders en metaaldetectoren, verwijdert ijzerhoudende verontreinigingen die de maalmessen kunnen beschadigen of de voedselveiligheid in gevaar kunnen brengen.
Voedingssnelheidscontrolesystemen synchroniseren de input van de vergruizer met de stroomafwaartse verwerkingscapaciteit. Variabele snelheidsdoseerders passen de afgiftesnelheid aan op basis van de feedback van de motorbelasting, waardoor overbelasting wordt voorkomen, waardoor de maalefficiëntie afneemt en de thermische belasting van de onderdelen van de apparatuur toeneemt.
Stroomafwaarts transport en opslag van poeder
Poedersuiker moet onmiddellijk worden verwerkt om vochtopname en aankoeken te voorkomen. Gesloten pneumatische transportsystemen transporteren poeder naar opslagsilo's of rechtstreeks naar chocolademengapparatuur. Het afdekken met inert gas met behulp van stikstof voorkomt oxidatie en zorgt ervoor dat het poeder tijdens opslagperiodes vloeibaar blijft.
Opslagsilo's voor superfijne suiker bevatten fluïdisatiesystemen die het poeder in een beluchte staat houden, waardoor verdichting wordt voorkomen die de afvoer zou belemmeren. Niveausensoren en geautomatiseerde afvoercontroles zorgen voor first-in-first-out voorraadbeheer, waardoor de opslagtijd en het risico op kwaliteitsverlies worden geminimaliseerd.
Strategieën voor procesoptimalisatie
Controle van de deeltjesgrootteverdeling
De textuur en het mondgevoel van chocolade zijn sterk afhankelijk van de deeltjesgrootteverdeling van de suiker. Smalle distributies produceren vloeiendere texturen, terwijl bredere distributies onderscheidende sensorische kenmerken creëren. Hogesnelheidsvergruizers bereiken controle door:
- Snelheidsaanpassing van de classificator die het snijpunt voor deeltjesscheiding wijzigt
- Slijpbladafstandinstellingen beïnvloeden de impactintensiteit
- Wijziging van de luchtstroomsnelheid beïnvloedt de verblijftijd van deeltjes in de maalzone
- Optimalisatie van de voedingssnelheid waarbij de doorvoer in evenwicht wordt gebracht met de efficiëntie van de verkleining
Laserdiffractiedeeltjesgrootteanalysatoren bieden kwaliteitscontroleverificatie, waarbij verdelingen over de hele wereld worden gemeten 0,1 tot 1000 micrometer bereik met precisie beter dan 1 procent relatieve standaarddeviatie.
Protocollen voor vochtbeheer
Het vochtgehalte van suiker heeft een aanzienlijke invloed op de verpulveringsefficiëntie en productstabiliteit. Ruwe suiker bevat meestal 0,02 tot 0,05 procent vocht, maar blootstelling aan de omgeving tijdens de verwerking kan dit niveau verhogen. Vocht erboven 0,1 procent bevordert het klonteren en vermindert de vloeibaarheid, terwijl ook het risico op microbiële besmetting toeneemt.
Verwerkingsomgevingen houden de relatieve vochtigheid beneden 40 procent bij temperaturen tussen 18 en 22 graden Celsius . Ontvochtigingssystemen met droogmiddelrotoren of koelgebaseerde vochtverwijdering voorkomen de opname van vocht uit de lucht tijdens maal- en transportwerkzaamheden.
Geavanceerde technologieën in moderne verpulveringssystemen
Slimme controle en automatiseringsintegratie
Moderne vergruizers bevatten programmeerbare logische controllers met touchscreen-interfaces die nauwkeurige parameteraanpassing en procesbewaking mogelijk maken. Geautomatiseerde systemen zorgen voor optimale maalomstandigheden door middel van continue feedbacklussen die het volgende aanpassen:
- Het stroomverbruik van de motor geeft de slijpbelasting en mogelijke verstoppingen aan
- Trillingssensoren detecteren lagerslijtage of onbalans van de messen
- Temperatuurarrays bewaken thermische gradiënten door het hele systeem
- Differentiële drukindicatoren die onderhoudsvereisten voor filters of classificatoren signaleren
Industriële Internet of Things-connectiviteit maakt monitoring op afstand en voorspellende onderhoudsplanning mogelijk, waardoor ongeplande downtime wordt verminderd 30 tot 50 procent vergeleken met reactieve onderhoudsbenaderingen.
Duurzame productiekenmerken
Milieuoverwegingen beïnvloeden steeds meer beslissingen over de keuze van apparatuur. Energieterugwinningssystemen vangen de warmte op die vrijkomt bij maalwerkzaamheden voor verwarmingstoepassingen in gebouwen. Gesloten koelcircuits minimaliseren het waterverbruik, terwijl stofopvangsystemen met zeer efficiënte deeltjesluchtfiltratie atmosferische emissies voorkomen en waardevol product terugwinnen.
Technologieën voor geluidsreductie, waaronder akoestische behuizingen en trillingsisolerende steunen, houden het geluidsniveau op de werkplek beneden 85 decibel , waarbij wordt voldaan aan de arbeidsgezondheidsvoorschriften en tegelijkertijd de werkomstandigheden van de machinist worden verbeterd.
Onderhoudsprotocollen en levensduur van apparatuur
Preventieve onderhoudsplanning
Hogesnelheidsvergruizers werken onder extreme mechanische belasting, waardoor rigoureuze onderhoudsprogramma's nodig zijn. Slijpbladen vereisen elke inspectie 500 tot 1000 bedrijfsuren , met vervangingsintervallen die doorgaans variëren van 2000 tot 4000 uur afhankelijk van materiaalhardheid en bedrijfsomstandigheden. Slijtage van de messen vermindert geleidelijk de maalefficiëntie en verhoogt de warmteontwikkeling, waardoor tijdige vervanging van cruciaal belang is voor de proceseconomie.
Het lageronderhoud volgt de specificaties van de fabrikant, met smeerintervallen gebaseerd op bedrijfsuren en thermische blootstelling. Synthetische smeermiddelen voor hoge temperaturen zijn bestand tegen de thermische omstandigheden in slijpapparatuur, waardoor de levensduur van de lagers wordt verlengd 15000 tot 25000 uur onder normale bedrijfsomstandigheden.
Reinigings- en sanitaire procedures
Productwisseling en routinematige sanitaire voorzieningen vereisen systematische reinigingsprotocollen. Met droogijsstralen worden suikerresten effectief verwijderd zonder dat er vocht in komt, terwijl clean-in-place-systemen met voedselveilige oplosmiddelen de interne oppervlakken spoelen. Validatieprocedures, waaronder ATP-bioluminescentietests, verifiëren de effectiviteit van de sanitaire voorzieningen en zorgen ervoor dat wordt voldaan aan de vereisten voor kritische controlepunten op basis van gevarenanalyse.
Problemen oplossen van veelvoorkomende operationele uitdagingen
Zelfs goed ontworpen verpulveringssystemen worden geconfronteerd met operationele uitdagingen die een systematische diagnose en oplossing vereisen. Door veelvoorkomende storingsmodi te begrijpen, kunt u snel reageren en productieverstoringen minimaliseren.
| Symptoom | Waarschijnlijke oorzaak | Corrigerende actie |
| Overmatige warmteontwikkeling | Beperking van de koelvloeistofstroom of slijtage van het mes | Inspecteer de koelleidingen en meet de bladspeling |
| Inconsistente deeltjesgrootte | Classificatoronbalans of schommelingen in de voedingssnelheid | Kalibreer de snelheid van de classificator en stabiliseer het voersysteem |
| Verminderde doorvoercapaciteit | Schermverblinding of luchtfilterverzadiging | Classificatieschermen en filters reinigen of vervangen |
| Productverontreiniging | Versleten afdichtingen of binnendringen van vreemde voorwerpen | Vervang de asafdichtingen en inspecteer de stroomopwaartse metaaldetectie |
| Overmatige trillingen | Onbalans van het blad of verslechtering van de lagers | Voer dynamische balancerings- en lagerinspecties uit |
Economische analyse en rendement op investeringen
Rechtvaardiging van kapitaalinvesteringen
Hogesnelheidssuikerverpulveraars vertegenwoordigen aanzienlijke kapitaalinvesteringen, met apparatuur van industriële kwaliteit variërend van 50.000 tot 250.000 Amerikaanse dollars afhankelijk van capaciteit en functiespecificaties. Berekeningen van het rendement op investeringen moeten zowel tastbare kostenbesparingen als kwaliteitsverbeteringen omvatten die een hoogwaardige productpositionering mogelijk maken.
Eigen verpulvering ten opzichte van aangekochte voorgemalen suiker levert besparingen op door:
- Eliminatie van leveranciersmarges is doorgaans een representatie 15 tot 25 procent van materiaalkosten
- Lagere verpakkings- en transportkosten voor ruwe suiker in bulk versus voorgemalen poeder
- Flexibiliteit om deeltjesspecificaties aan te passen zonder vertragingen in de coördinatie van de toeleveringsketen
- Kwaliteitscontrole-integratie zorgt voor consistente grondstoffennormen
Terugverdientijden variëren doorgaans van 18 tot 36 maanden voor verwerking door middelgrote chocoladefabrikanten 500 tot 2000 kilogram van suiker per dag, waarbij grotere activiteiten een sneller rendement behalen dankzij schaalvoordelen.
Kwaliteit Premium-opname
De verpulvering van superfijne suiker maakt textuurverbeteringen mogelijk die premium prijsstrategieën ondersteunen. Chocoladeproducten met daarin 20 micrometer suikerdeeltjes vragen prijspremies van 20 tot 40 procent vergeleken met standaardformuleringen die gebruik maken van 50 micrometer of grotere kristallen. Dankzij de mogelijkheid om de deeltjesgrootteverdeling nauwkeurig te controleren, kunnen fabrikanten onderscheidende productlijnen ontwikkelen die gericht zijn op veeleisende consumentensegmenten.
Toekomstige trends in suikerverpulveringstechnologie
Alternatieve slijptechnologieën
Onderzoeks- en ontwikkelingsinspanningen verkennen alternatieve methoden voor het verkleinen van de afmetingen die mogelijk superieure efficiëntie of productkwaliteit bieden. Bij straalmalen met behulp van luchtstromen met hoge snelheid worden deeltjesgroottes hieronder bereikt 10 micrometer zonder mechanische maalcomponenten, waardoor de risico's van metaalverontreiniging worden geëlimineerd en de warmteontwikkeling wordt verminderd. De huidige beperkingen omvatten lagere doorvoercapaciteiten en een hoger energieverbruik, maar technologische vooruitgang kan deze beperkingen aanpakken.
Bij ultrasoon slijpen worden hoogfrequente trillingen toegepast om de breukvoortplanting in suikerkristallen te verbeteren, waardoor mogelijk de energie die nodig is voor verkleining wordt verminderd met 15 tot 30 procent . Integratie met conventionele hogesnelheidsvergruizers kan hybride systemen opleveren die doorvoercapaciteit combineren met verbeteringen op het gebied van energie-efficiëntie.
Digital Twin- en simulatietoepassingen
Computationele vloeistofdynamica-modellering en simulaties van discrete-elementmethoden maken virtuele optimalisatie van de geometrieën van de maalkamer mogelijk vóór fysieke prototyping. Digital Twin-implementaties creëren virtuele replica's van operationele apparatuur, voorspellen onderhoudsvereisten en optimaliseren operationele parameters in realtime. Deze technologieën verlagen de ontwikkelingskosten en versnellen de verfijningscycli van apparatuur.
Veelgestelde vragen over hogesnelheidsmachines voor chocoladesuikerverpulvering
Vraag 1: Wat is de minimaal haalbare deeltjesgrootte met snelle suikervergruizers?
Moderne hogesnelheidsvergruizers kunnen suikerdeeltjesgroottes zo klein maken als 15 tot 20 micrometer voor chocoladetoepassingen. Het werkelijke minimum hangt af van de configuratie van de apparatuur, de capaciteit van het koelsysteem en de nauwkeurigheid van het classificatiesysteem. Cryogene koeling maakt fijner slijpen mogelijk door de brosheid te behouden die breuk vergemakkelijkt.
Vraag 2: Hoe voorkomt het koelsysteem dat suiker smelt tijdens het malen op hoge snelheid?
Meerlaagse koelsystemen houden de maalkamertemperaturen tussen 5 en 15 graden Celsius door middel van een mantelconstructie met gekoelde koelvloeistofcirculatie. Dit thermische beheer absorbeert wrijvingswarmte voordat deze wordt overgedragen op suikerdeeltjes, waardoor de materiaaltemperatuur ver onder de temperatuur blijft 160 graden Celsius smeltpunt van sucrose.
Vraag 3: Welke doorvoercapaciteit moeten chocoladefabrikanten verwachten van industriële vergruizers?
De doorvoer varieert op basis van de beoogde deeltjesgrootte en apparatuurspecificaties. Standaard industriële modellen proces 100 tot 2000 kilogram per uur . Fijnere maalvereisten verminderen de doorvoer, met 20 micrometer productie doorgaans bereikt 50 tot 70 procent van het mogelijke tarief 80 micrometer deeltjes.